КАТАЛОГ ТОВАРОВ




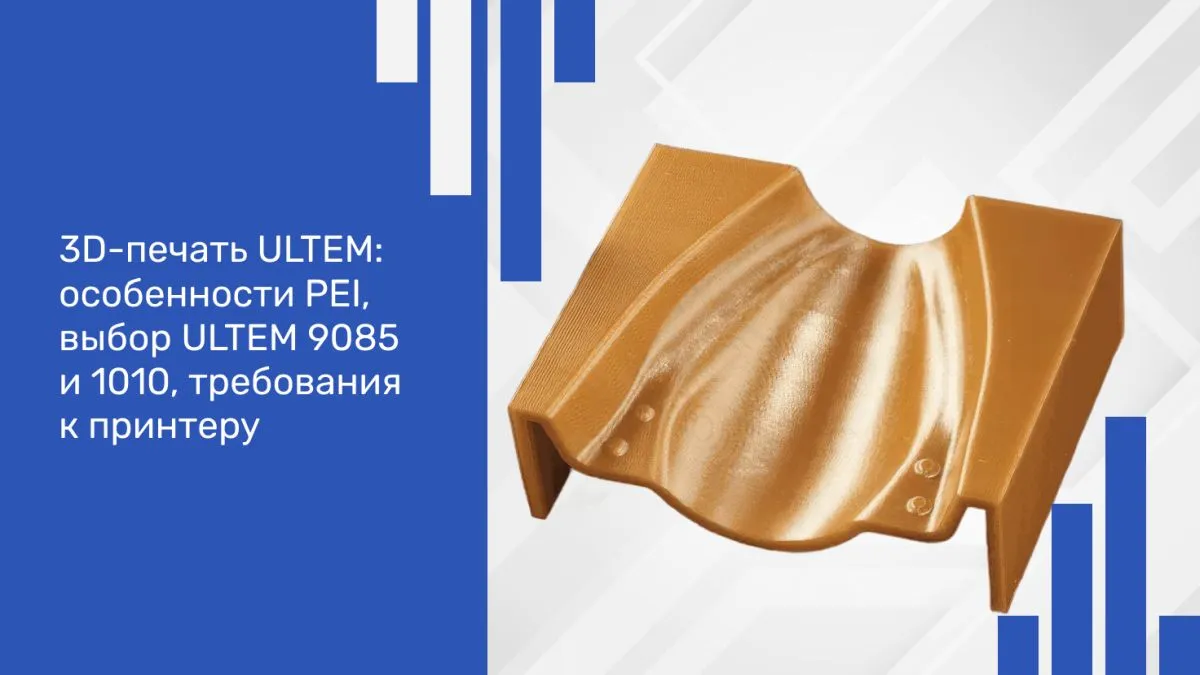
3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру
- Когда обычных инженерных пластиков уже недостаточно
- Что такое ULTEM и как он связан с PEI
- За что PEI ценят инженеры
- ULTEM 9085 и 1010: в чем разница
- Что можно печатать из PEI
- Почему PEI сложно печатать на обычном 3D-принтере
- Какой 3D-принтер нужен для печати ULTEM
- Подготовка ULTEM к печати
- Настройки 3D-печати PEI
- Основные проблемы при печати PEI и как их избежать
- PEI против PEEK, PEKK и других инженерных пластиков
- Когда PEI оправдан, а когда лучше выбрать другой материал
- Как выбрать оборудование для работы с ULTEM
- Главное об ULTEM
Когда обычных инженерных пластиков уже недостаточно
ULTEM — высокоэффективный термопластичный материал семейства PEI для создания функциональных изделий. Материал применяют в авиации, автомобилестроении, медицине и других отраслях промышленности. Для стабильной 3D-печати нужен промышленный принтер с высокотемпературным экструдером, горячей платформой и активной камерой.
Что такое ULTEM и как он связан с PEI
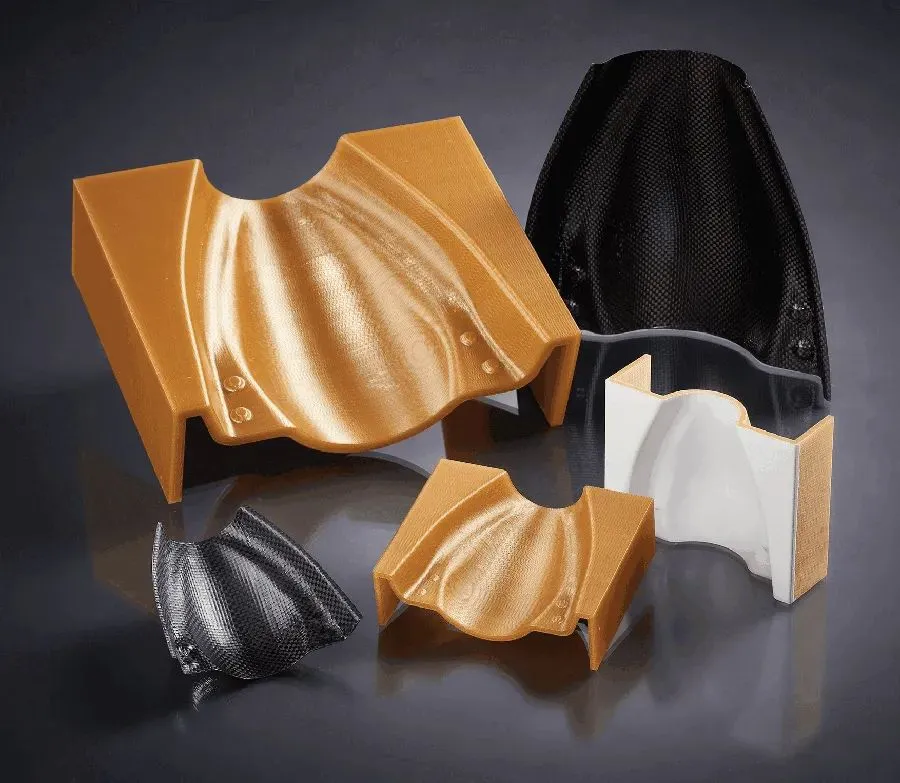
PEI — полиэфиримид, аморфный высокопроизводительный класс термопластика. ULTEM™ — торговая марка SABIC для семейства PEI-смол. PEI обозначает класс полимеров, ULTEM — конкретное коммерческое семейство.
PEI имеет аморфную структуру, поэтому для него важнее температура стеклования и HDT, чем условная «температура плавления». Для базовой смолы 1010 Tg достигает 217 °C. У FDM-детали итоговые характеристики зависят еще и от ориентации слоев и параметров построения.
За что PEI ценят инженеры
Термостойкость
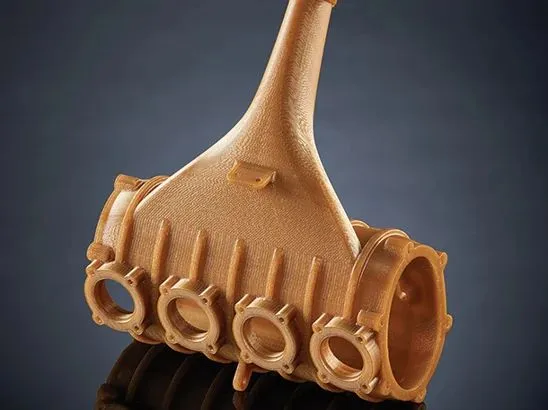
PEI сохраняет механические свойства при высокой температуре, поэтому подходит для корпусов электроники, оснастки и элементов рядом с горячими узлами. При этом температура стеклования (Tg), температура изгиба под нагрузкой (HDT) и температура длительной эксплуатации — разные показатели.
Например, для напечатанного 9085 Stratasys приводит HDT 176,9 °C при нагрузке 0,45 МПа по ASTM D648 в одной из актуальных методик испытания. Для 1010 показатель выше — около 217 °C при той же нагрузке. Эти значения хорошо показывают отличие марок, но не являются разрешенной температурой для любой детали.
Механическая прочность и жесткость
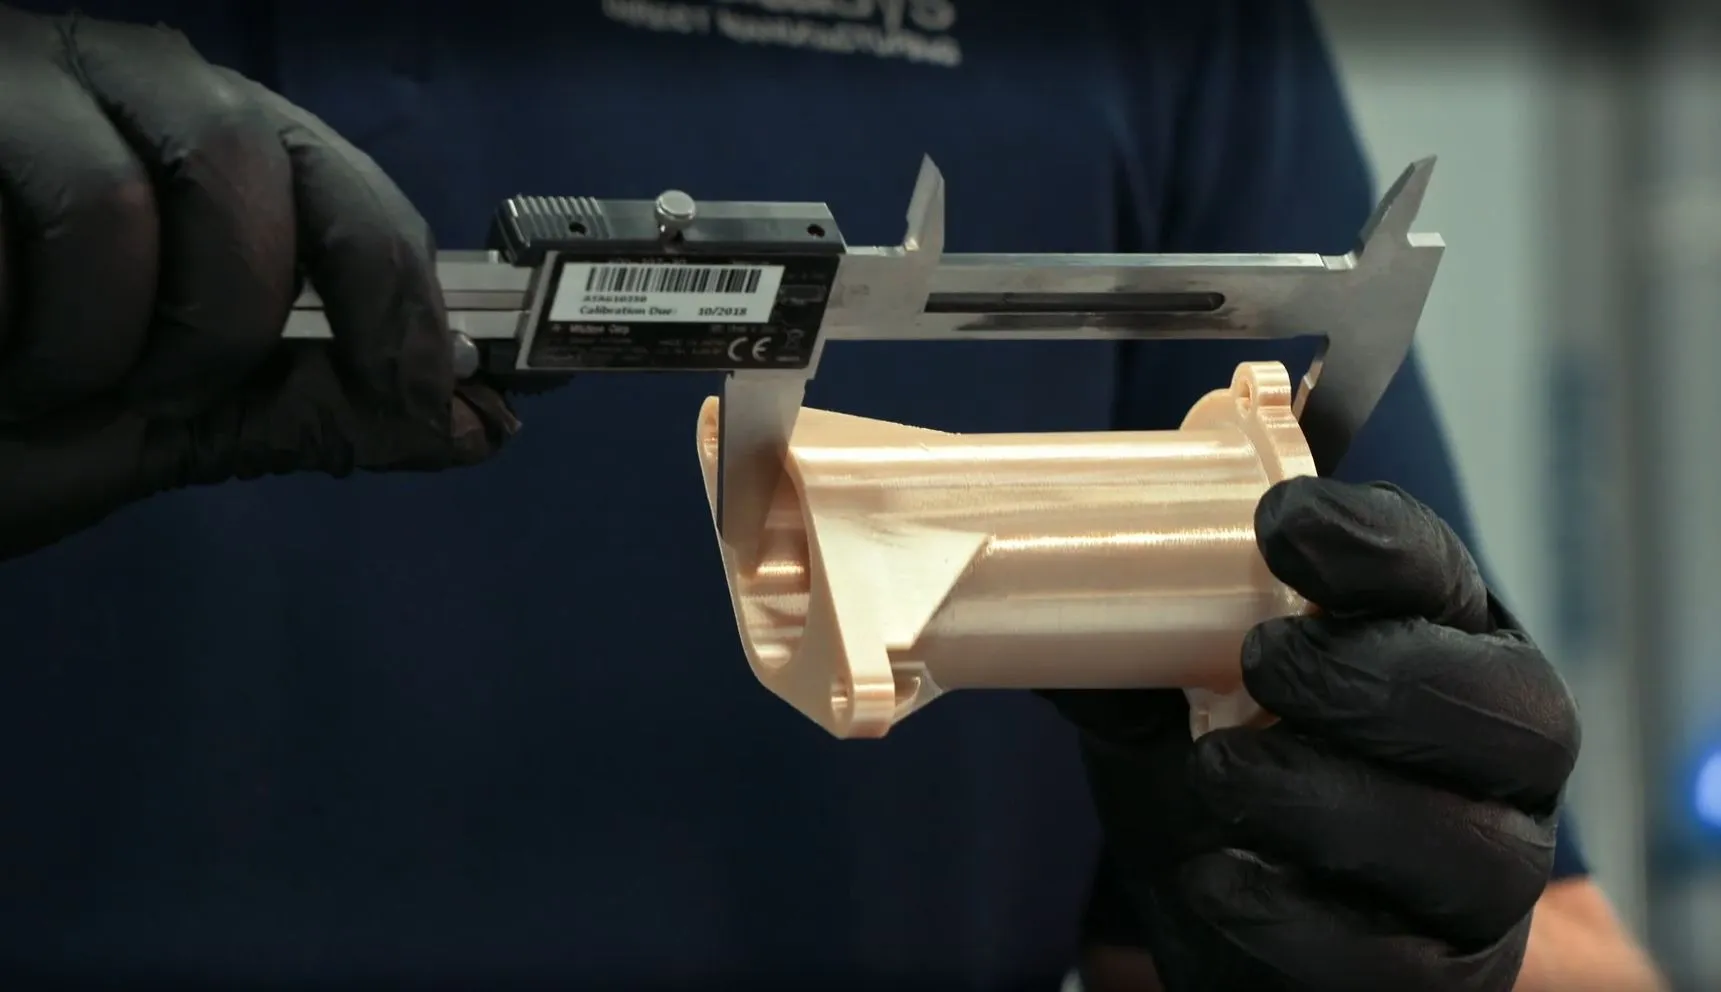
PEI обладает высокой прочностью для термопластов, но свойства FDM-детали анизотропны. Показатели при растяжении, разрыве и изгибе меняются в зависимости от ориентации слоев. Поэтому инженер должен учитывать направление механической нагрузки еще на этапе подготовки 3D-модели.
Для 9085 в опубликованных данных встречается предел прочности при растяжении порядка 69 МПа и модуль упругости около 2,1–2,5 ГПа в зависимости от метода и ориентации образца. Марка 1010 обычно жестче. Для нагруженных конструкций это плюс, но при выборе нельзя сводить сравнение только к одному числу: важны ударная вязкость, межслойная прочность и геометрия изделия.
Химическая стойкость
PEI устойчив к ряду автомобильных и авиационных жидкостей, спиртам, слабым кислотам и водным растворам. Но универсальной устойчивости к растворителям и агрессивным веществам нет: совместимость проверяют для конкретного химиката и температуры.
Огнестойкость и отраслевые требования
PEI ценят и за огнестойкость. Отдельные свойства не уникальны сами по себе; важна их комбинация. Для отдельных марок подтверждены классы воспламеняемости UL94 и авиационные стандарты и FST-требования по пламени, дымообразованию и токсичности. Особенно это важно там, где авиакосмическая отрасль и транспорт задают требования не только к механике. Для напечатанного 9085 Stratasys публикует результаты испытаний по 14 CFR 25.853, дымообразованию и токсичности.
Сертификация относится к конкретной марке, процессу и испытанному образцу. Название на катушке не делает деталь автоматически сертифицированной.
Стабильность размеров
Стабильность геометрии важна для производственной оснастки, но во время печати PEI склонен к температурным деформациям.
| Свойство | Что дает на практике | Где востребовано |
| Термостойкость | деталь сохраняет форму и жесткость при нагреве | оснастка, оборудование |
| Прочность | выдерживает механические нагрузки | корпуса, крепления, функциональные элементы |
| Химическая стойкость | подходит для контакта с частью технических жидкостей | промышленность, транспорт |
| Огнестойкость | позволяет выполнять специальные требования при подтвержденной сертификации | авиация, транспорт, электроника |
| Стабильность размеров | помогает удерживать геометрию изделия в эксплуатации | производство, измерительная и сборочная оснастка |
ULTEM 9085 и 1010: в чем разница
Это не одна рецептура. Для FDM чаще сравнивают ULTEM 9085 и 1010. Обе марки относятся к PEI, но приоритеты у них разные.
Когда выбирают 9085
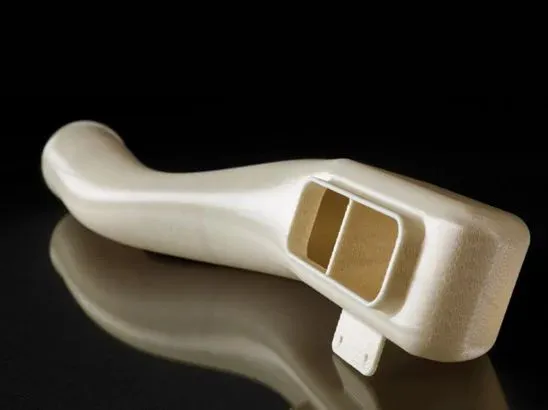
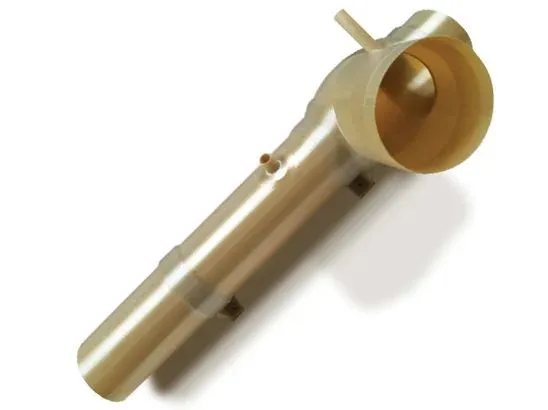
Марка 9085 дает удачное соотношение прочности и веса, обладает ударной стойкостью и хорошо известна в авиационной сфере. Материал обладает отраслевой базой испытаний: Stratasys указывает соответствие ряда вариантов 9085 требованиям по воспламеняемости, дымообразованию и токсичности продуктов горения . Поэтому материал применяют для воздуховодов, корпусов, креплений и других деталей самолетов, где важны низкая масса и требования к пожарной безопасности.
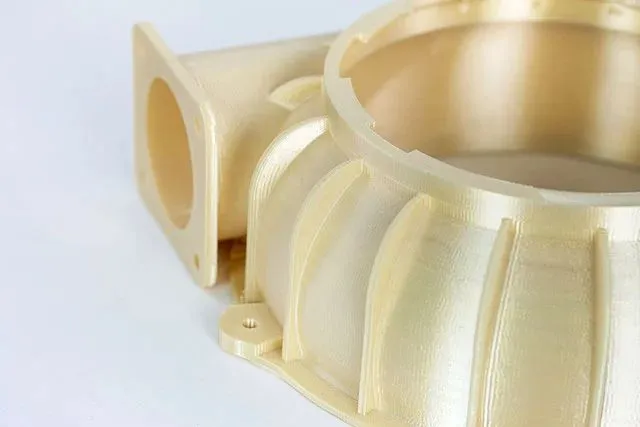
У FDM-образцов плотность около 1,34 г/см³. Для конструкции это заметно ниже плотности алюминия, хотя прямую замену металла определяют расчетом, а не только весом. 9085 часто предпочтительнее, когда нужен баланс жесткости, ударной вязкости, массы и сертифицируемых свойств.
Когда выбирают 1010
1010 выбирают там, где на первом месте термостойкость, жесткость и работа в тяжелых условиях. Stratasys позиционирует его для высокопрочных производственных деталей и оснастки, в том числе для композитов. Полимер способен работать в процессах, связанных с автоклавом, поэтому подходит для изготовления форм и приспособлений под композитное производство.
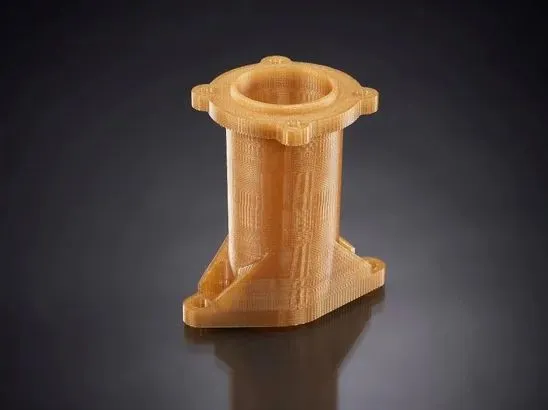
Сертифицированные версии 1010 имеют документацию по NSF 51, ISO 10993 и USP Class VI. Это открывает возможности применения в пищевой сфере и медицине, например для стерилизуемых лотков и отдельных хирургических приспособлений. Но биосовместимость относится не к любой напечатанной детали из 1010: нужно проверять конкретный сертифицированный вариант материала, оборудование и процесс. Для медицинских изделий важны методы стерилизации; для квалифицированных систем описаны паровой автоклав и другие методы, включая гамма-радиацию.
Сравнение 9085 и 1010
| Параметр | 9085 | 1010 |
| Основной приоритет | прочность к весу, ударная стойкость, FST | термостойкость, жесткость, химическая стойкость |
| HDT по данным Stratasys | около 177 °C при 0,45 МПа для одной из актуальных методик | около 217 °C при 0,45 МПа |
| Поведение | более сбалансированное | более жесткое и термостойкое |
| Типичные изделия | воздуховоды, корпуса, транспортные детали | оснастка, функциональные детали, композитные формы |
| Когда выбирать | когда важны масса, ударная стойкость и авиационные требования | когда приоритетны температура, жесткость и специальные условия эксплуатации |
Что можно печатать из PEI
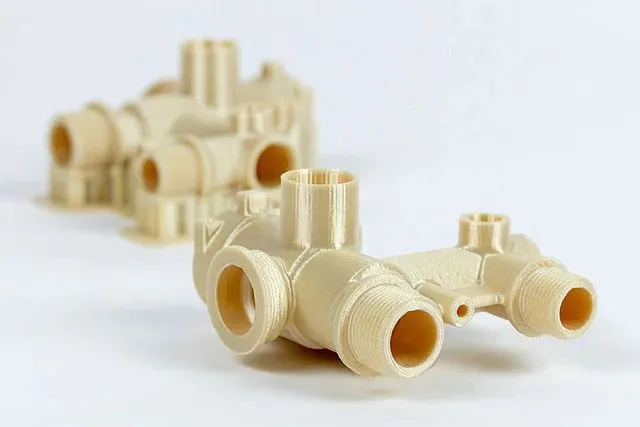
PEI используется для оснастки и конечных деталей; его можно использовать для изготовления корпусов и защитных элементов оборудования, воздуховодов, кронштейнов, держателей, кондукторов, монтажной оснастки, функциональных прототипов и конечных деталей мелкосерийного производства.
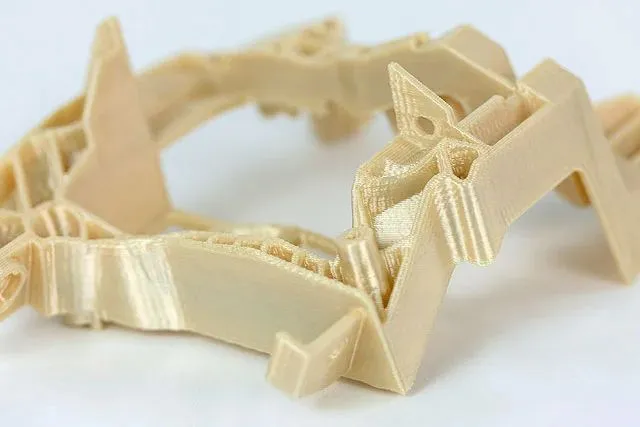
В аэрокосмической промышленности материал интересен для облегченных компонентов и деталей сложных форм. В автомобилестроении — для корпусов и элементов подкапотного пространства. В производстве — для шаблонов, фиксаторов, термостойких приспособлений и композитной оснастки. В пищевой и медицинской сфере применяют сертифицированные варианты, если проект действительно требует биосовместимости или контакта с продуктами.
Аддитивные технологии особенно выгодны для небольших партий и сложной внутренней геометрии. Если необходимо получить сотни тысяч одинаковых простых изделий, традиционное литье пластика может оказаться дешевле. Для единичной оснастки и мелкосерийного выпуска 3D-печать позволяет обойти изготовление пресс-формы и быстрее перейти от модели к готовой детали.
Почему PEI сложно печатать на обычном 3D-принтере
Высокая температура экструдера — лишь одно из условий. Пока сопло укладывает новый слой, предыдущие слои не должны слишком быстро остывать. Иначе возникают значительные температурные перепады, внутренние напряжения, коробление и слабое межслойное соединение.
ULTEM чувствителен и к влаге. Если филамент хранился открытым, при экструзии вода превращается в пар: появляются пузырьки, неровная поверхность, ухудшается качество и прочность. Ошибка особенно неприятна на крупной модели, когда дефект проявляется спустя несколько часов после старта.
Поэтому обычный настольный принтер не становится машиной для ULTEM после одной замены хотэнда. Требуется вся высокотемпературная система: экструдер, активно нагреваемая камера, горячая платформа, термостойкие компоненты, контролируемое охлаждение и защита электроники от перегрева.
Какой 3D-принтер нужен для печати ULTEM
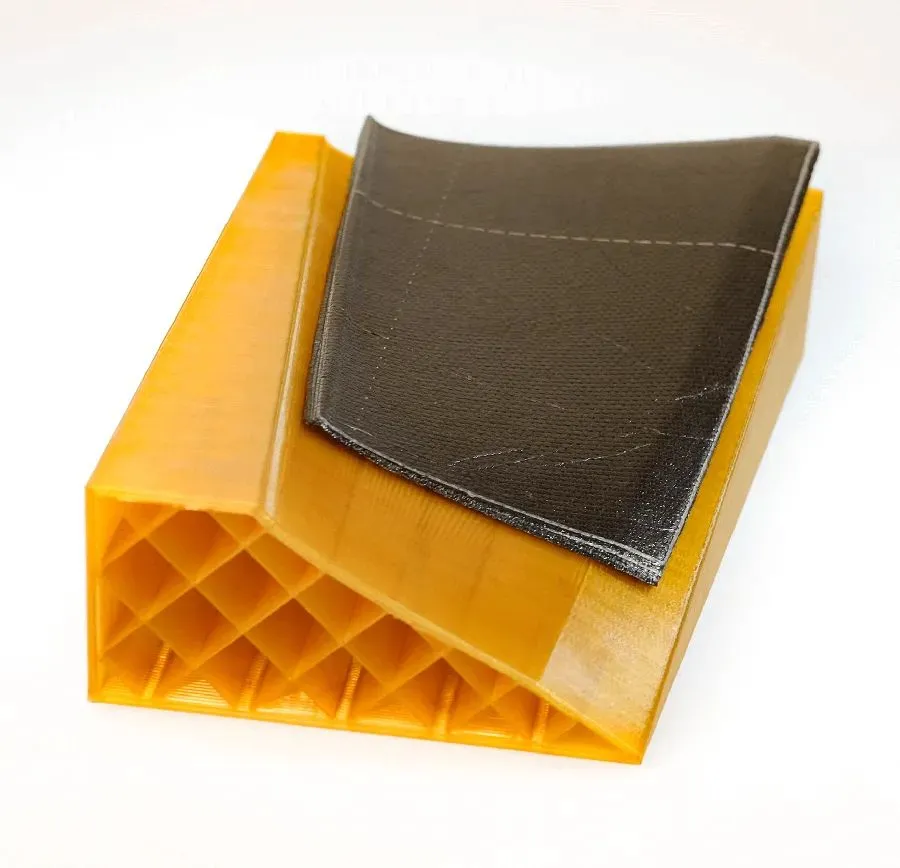
Высокотемпературный экструдер
Важна не максимальная цифра в спецификации, а способность экструдера часами поддерживать рабочий режим. Для открытых филаментов PEI рекомендации часто находятся примерно в диапазоне 360–390 °C. У разных производителей составы отличаются, поэтому профиль конкретной катушки имеет приоритет. Для составов на базе 9085 и 1010 3DXTECH, например, публикует диапазоны около 365–390 и 370–390 °C соответственно.
Активная камера построения
Закрытый корпус лишь замедляет охлаждение. Активная камера нагревается до заданной температуры и поддерживает ее на протяжении всего процесса. Это особенно важно, когда печатается крупногабаритная деталь: чем больше объем построения, тем сильнее геометрия зависит от температурного градиента.
Нагреваемая платформа
Для PEI требуется высокий и равномерный нагрев стола. В рекомендациях для открытых филаментов встречаются диапазоны примерно 120–160 °C, а в отдельных системах выше. Задача платформы — удержать первый слой и снизить риск деформации, а не просто «приклеить» модель любой ценой.
Сушка филамента
Перед печатью PEI сушат по инструкции производителя. Например, для одного из открытых филаментов на основе ULTEM 1010 3DXTECH указывает 150 °C в течение четырех часов. Другой состав может требовать иного режима. После сушки катушку лучше держать в сухом боксе при длительной печати.
Оборудование и совместимость
Среди высокотемпературных решений встречаются Objectronics Vision F300, F2 Kubo, F2 Quart и Stratasys Fortus 400mc, 450mc, 900mc/F900. Сверять нужно официальную совместимость с конкретной маркой PEI. Для Stratasys поддерживаемые платформы зависят от материала и поколения оборудования.
Для другого PRO-оборудования проверяют параметры: камеру, стол, экструдер и официальные профили.
Подготовка ULTEM к печати
Сначала - сухой материал
Сушка является обязательной подготовительной операцией. Влага меняет процесс экструзии и может привести к пористости, пузырькам и снижению прочностных характеристик. После подготовки филамент не стоит надолго оставлять в помещении без контроля влажности.
Затем - платформа
Проверяют чистоту поверхности, адгезив, равномерность нагрева и первый слой. Слишком слабая адгезия приводит к отрыву углов, чрезмерная — к повреждению детали или покрытия стола после охлаждения.
И только потом - 3D-модель
Ориентацию модели выбирают по нагрузкам, а не по тому, как она красивее помещается в слайсере. Учитывают толщину стенок, направление слоев, поддержки, радиусы, переходы сечения и расположение внутренних каналов. Для функциональных деталей это напрямую влияет на механическую прочность.
Исходную 3D-модель получают через 3D-моделирование или 3D-сканирование. Сканирование дает исходную геометрию, но перед производством сетке нужна обработка файлов; инженерное моделирование оно не заменяет.
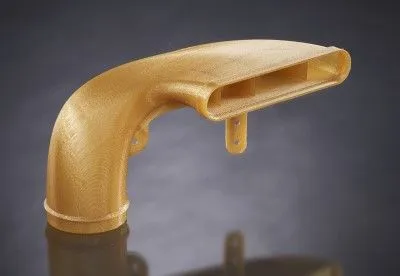
Настройки 3D-печати PEI
Универсального профиля нет. Даже два филамента на основе одной марки PEI могут требовать разных параметров из-за добавок, диаметра нити и особенностей оборудования. Ниже - не рецепт, а ориентир для оценки возможностей принтера.
| Параметр | 9085 | 1010 |
| Температура экструдера | ориентировочно 365–390 °C для ряда открытых составов | ориентировочно 370–390 °C для ряда открытых составов |
| Температура стола | около 140–160 °C | около 120–160 °C |
| Камера | активно нагреваемая; целевой режим зависит от системы | активно нагреваемая; для крупной оснастки могут требоваться очень высокие значения |
| Скорость | по профилю производителя и геометрии | по профилю производителя и геометрии |
| Высота слоя | от ~0,1 мм, зависит от сопла и задачи | от ~0,1 мм, зависит от сопла и задачи |
| Обдув | минимальный или по валидированному профилю | минимальный или по валидированному профилю |
| Сушка | обязательна по TDS конкретного филамента | обязательна по TDS конкретного филамента |
Диапазоны экструдера, стола и сушки в таблице приведены как ориентиры для открытых составов, а не как универсальный профиль ULTEM. У производителя конкретного филамента и принтера должны быть приоритетными собственные TDS и настройки.
Режим, который работает на небольшом образце, может дать брак на большой детали. Для серии параметры фиксируют после тестов.
Основные проблемы при печати PEI и как их избежать
Деталь отрывается от стола
Причина обычно в первом слое, недостаточном нагреве платформы, неподходящем адгезиве или температуре камеры. Проверять стоит всю цепочку, а не только увеличивать температуру экструдера.
Углы загибаются
Коробление возникает из-за неравномерного охлаждения и усадки. Помогают стабильная температура камеры, продуманная ориентация, отсутствие лишнего обдува и геометрия без резких массивных переходов. На крупногабаритной детали проблема выражена сильнее.
Слои плохо соединяются
Слабая связь между слоями может быть следствием низкой температуры экструзии, холодной камеры, чрезмерного охлаждения или неудачной ориентации. Послойное построение может выглядеть аккуратно, но слабая деталь разрушится при изгибе или растяжении.
На поверхности появляются пузырьки
Сначала проверяют влажность материала. Если влажный филамент шипит и пузырится, калибровка подачи не устранит причину. Катушку сушат по TDS; сухой бокс обеспечивает нужные условия во время работы.
Деталь меняет форму после печати
После извлечения из камеры могут проявиться остаточные внутренние напряжения. Для отдельных задач применяют контролируемую термическую постобработку. Режим отжига зависит от марки, размеров и цели; назначать его «по среднему рецепту» нельзя.
Если требуется высокая точность отдельных поверхностей, возможна механическая обработка: сверление, шлифование или фрезеровка. Покраска тоже возможна после подготовки поверхности и выбора совместимого покрытия.
PEI против PEEK, PEKK и других инженерных пластиков
PEI обладает своим балансом свойств, но по ряду параметров уступает PEEK. PEEK - полиэфирэфиркетон - относится к другому высокоэффективному семейству и выдерживает более экстремальные условия. Но PEEK дороже и предъявляет еще более жесткие требования к оборудованию. PEKK близок к PEEK, однако отличается химической структурой и кинетикой кристаллизации, что влияет на процесс печати.
PSU и PPSU - сульфоновые полимеры. Полифенилсульфон PPSU известен стойкостью к многократной паровой стерилизации, поэтому востребован в медицинских задачах. Для разных видов прототипов и обычных корпусов рациональнее PLA, ABS, PETG, печать нейлоном или фотополимером.
| Материал | Термостойкость | Сложность печати | Сильная сторона | Когда выбирать |
| ABS/ASA | ниже | невысокая | стоимость и доступность | обычные инженерные задачи |
| Полиамид | средняя | средняя | износостойкость и ударные нагрузки | механические детали |
| ULTEM/PEI | высокая | высокая | сочетание механики, температуры и отраслевых требований | функциональные промышленные изделия |
| PEEK | очень высокая | очень высокая | экстремальные температуры и химическая стойкость | специальные нагруженные узлы |
| PEKK | очень высокая | очень высокая | свойства PAEK и управляемая кристаллизация | высокотемпературные детали |
| PSU/PPSU | высокая | высокая | химическая и термическая стойкость | медицинские и технические задачи |
Полимеры заменяют металлы только там, где это подтверждает расчет. Алюминий и сталь имеют другой модуль упругости и поведение под нагрузкой; низкий вес PEI сам по себе не делает его универсальной заменой.
Когда PEI оправдан, а когда лучше выбрать другой материал
PEI стоит рассматривать, если изделие работает при повышенной температуре, испытывает механические или химические нагрузки, когда важны легкость конструкции, прочность и отраслевые требования. Он подходит для функциональных деталей, оснастки, прототипирования и мелкосерийного производства.
Если нужна только проверка формы или ненагруженный корпус, рациональнее ABS, PETG, полиамид или другой инженерный пластик.
Отдельный случай - массовое производство. Для больших стабильных серий литье пластмасс может быть предпочтительнее по себестоимости. Аддитивное изготовление выигрывает там, где важны небольшие партии, сложная геометрия, быстрое изменение конструкции и отсутствие дорогой формообразующей оснастки.
Как выбрать оборудование для работы с ULTEM
Начинать выбор лучше не с каталога принтеров, а с требований к детали:
- определить, нужна марка ULTEM 9085, 1010 или другой высокотемпературный полимер;
- задать размеры, геометрию, температуру эксплуатации и нагрузки;
- проверить требования производителя филамента к экструдеру, столу, камере и сушке;
- решить, нужны ли второй экструдер и материал поддержек для сложных форм;
- определить объем производства - прототип, единичная оснастка или серия;
- сверить официальную совместимость принтера с выбранным материалом и требования сертификации.
Если речь идет об авиационном, космическом, автомобильном или оборонном проекте, совпадения температур недостаточно. Для программ Airbus, Boeing и других производителей комплектующих требования задаются конкретной документацией проекта. Аналогично в медицине: сертифицированный исходный материал еще не означает автоматическую сертификацию готового изделия.
В каталоге компании 3DTech промышленные 3D-принтеры можно фильтровать по технологии FDM/FFF, производителю, области применения и другим параметрам. Среди производителей на странице представлены, в частности, F2 Innovations, Objectronics и Stratasys. Для ULTEM нужно искать не просто принтер с «высокой температурой», а систему, которая поддерживает весь технологический режим и дает повторяемый результат.
Главное об ULTEM
ULTEM выбирают не из-за класса цены: важна долговечность детали в заданных условиях. Его выбирают, когда условия эксплуатации действительно требуют термостойкости, механической прочности, химической устойчивости и стабильности размеров. 9085 сильнее ориентирован на сочетание малого веса, ударных свойств и транспортных FST-требований; 1010 - на максимальную теплостойкость, жесткость и высокотемпературную оснастку.
Качество готовых изделий зависит от всей системы: камеры, сушки, ориентации слоев и экструдера. Сначала задают требования к детали, затем выбирают материал, оборудование и профиль печати.
" ["~DETAIL_TEXT"]=> string(40357) "Содержание
- Когда обычных инженерных пластиков уже недостаточно
- Что такое ULTEM и как он связан с PEI
- За что PEI ценят инженеры
- ULTEM 9085 и 1010: в чем разница
- Что можно печатать из PEI
- Почему PEI сложно печатать на обычном 3D-принтере
- Какой 3D-принтер нужен для печати ULTEM
- Подготовка ULTEM к печати
- Настройки 3D-печати PEI
- Основные проблемы при печати PEI и как их избежать
- PEI против PEEK, PEKK и других инженерных пластиков
- Когда PEI оправдан, а когда лучше выбрать другой материал
- Как выбрать оборудование для работы с ULTEM
- Главное об ULTEM
Когда обычных инженерных пластиков уже недостаточно
ULTEM — высокоэффективный термопластичный материал семейства PEI для создания функциональных изделий. Материал применяют в авиации, автомобилестроении, медицине и других отраслях промышленности. Для стабильной 3D-печати нужен промышленный принтер с высокотемпературным экструдером, горячей платформой и активной камерой.
Что такое ULTEM и как он связан с PEI
PEI — полиэфиримид, аморфный высокопроизводительный класс термопластика. ULTEM™ — торговая марка SABIC для семейства PEI-смол. PEI обозначает класс полимеров, ULTEM — конкретное коммерческое семейство.
PEI имеет аморфную структуру, поэтому для него важнее температура стеклования и HDT, чем условная «температура плавления». Для базовой смолы 1010 Tg достигает 217 °C. У FDM-детали итоговые характеристики зависят еще и от ориентации слоев и параметров построения.
За что PEI ценят инженеры
Термостойкость
PEI сохраняет механические свойства при высокой температуре, поэтому подходит для корпусов электроники, оснастки и элементов рядом с горячими узлами. При этом температура стеклования (Tg), температура изгиба под нагрузкой (HDT) и температура длительной эксплуатации — разные показатели.
Например, для напечатанного 9085 Stratasys приводит HDT 176,9 °C при нагрузке 0,45 МПа по ASTM D648 в одной из актуальных методик испытания. Для 1010 показатель выше — около 217 °C при той же нагрузке. Эти значения хорошо показывают отличие марок, но не являются разрешенной температурой для любой детали.
Механическая прочность и жесткость
PEI обладает высокой прочностью для термопластов, но свойства FDM-детали анизотропны. Показатели при растяжении, разрыве и изгибе меняются в зависимости от ориентации слоев. Поэтому инженер должен учитывать направление механической нагрузки еще на этапе подготовки 3D-модели.
Для 9085 в опубликованных данных встречается предел прочности при растяжении порядка 69 МПа и модуль упругости около 2,1–2,5 ГПа в зависимости от метода и ориентации образца. Марка 1010 обычно жестче. Для нагруженных конструкций это плюс, но при выборе нельзя сводить сравнение только к одному числу: важны ударная вязкость, межслойная прочность и геометрия изделия.
Химическая стойкость
PEI устойчив к ряду автомобильных и авиационных жидкостей, спиртам, слабым кислотам и водным растворам. Но универсальной устойчивости к растворителям и агрессивным веществам нет: совместимость проверяют для конкретного химиката и температуры.
Огнестойкость и отраслевые требования
PEI ценят и за огнестойкость. Отдельные свойства не уникальны сами по себе; важна их комбинация. Для отдельных марок подтверждены классы воспламеняемости UL94 и авиационные стандарты и FST-требования по пламени, дымообразованию и токсичности. Особенно это важно там, где авиакосмическая отрасль и транспорт задают требования не только к механике. Для напечатанного 9085 Stratasys публикует результаты испытаний по 14 CFR 25.853, дымообразованию и токсичности.
Сертификация относится к конкретной марке, процессу и испытанному образцу. Название на катушке не делает деталь автоматически сертифицированной.
Стабильность размеров
Стабильность геометрии важна для производственной оснастки, но во время печати PEI склонен к температурным деформациям.
| Свойство | Что дает на практике | Где востребовано |
| Термостойкость | деталь сохраняет форму и жесткость при нагреве | оснастка, оборудование |
| Прочность | выдерживает механические нагрузки | корпуса, крепления, функциональные элементы |
| Химическая стойкость | подходит для контакта с частью технических жидкостей | промышленность, транспорт |
| Огнестойкость | позволяет выполнять специальные требования при подтвержденной сертификации | авиация, транспорт, электроника |
| Стабильность размеров | помогает удерживать геометрию изделия в эксплуатации | производство, измерительная и сборочная оснастка |
ULTEM 9085 и 1010: в чем разница
Это не одна рецептура. Для FDM чаще сравнивают ULTEM 9085 и 1010. Обе марки относятся к PEI, но приоритеты у них разные.
Когда выбирают 9085
Марка 9085 дает удачное соотношение прочности и веса, обладает ударной стойкостью и хорошо известна в авиационной сфере. Материал обладает отраслевой базой испытаний: Stratasys указывает соответствие ряда вариантов 9085 требованиям по воспламеняемости, дымообразованию и токсичности продуктов горения . Поэтому материал применяют для воздуховодов, корпусов, креплений и других деталей самолетов, где важны низкая масса и требования к пожарной безопасности.
У FDM-образцов плотность около 1,34 г/см³. Для конструкции это заметно ниже плотности алюминия, хотя прямую замену металла определяют расчетом, а не только весом. 9085 часто предпочтительнее, когда нужен баланс жесткости, ударной вязкости, массы и сертифицируемых свойств.
Когда выбирают 1010
1010 выбирают там, где на первом месте термостойкость, жесткость и работа в тяжелых условиях. Stratasys позиционирует его для высокопрочных производственных деталей и оснастки, в том числе для композитов. Полимер способен работать в процессах, связанных с автоклавом, поэтому подходит для изготовления форм и приспособлений под композитное производство.
Сертифицированные версии 1010 имеют документацию по NSF 51, ISO 10993 и USP Class VI. Это открывает возможности применения в пищевой сфере и медицине, например для стерилизуемых лотков и отдельных хирургических приспособлений. Но биосовместимость относится не к любой напечатанной детали из 1010: нужно проверять конкретный сертифицированный вариант материала, оборудование и процесс. Для медицинских изделий важны методы стерилизации; для квалифицированных систем описаны паровой автоклав и другие методы, включая гамма-радиацию.
Сравнение 9085 и 1010
| Параметр | 9085 | 1010 |
| Основной приоритет | прочность к весу, ударная стойкость, FST | термостойкость, жесткость, химическая стойкость |
| HDT по данным Stratasys | около 177 °C при 0,45 МПа для одной из актуальных методик | около 217 °C при 0,45 МПа |
| Поведение | более сбалансированное | более жесткое и термостойкое |
| Типичные изделия | воздуховоды, корпуса, транспортные детали | оснастка, функциональные детали, композитные формы |
| Когда выбирать | когда важны масса, ударная стойкость и авиационные требования | когда приоритетны температура, жесткость и специальные условия эксплуатации |
Что можно печатать из PEI
PEI используется для оснастки и конечных деталей; его можно использовать для изготовления корпусов и защитных элементов оборудования, воздуховодов, кронштейнов, держателей, кондукторов, монтажной оснастки, функциональных прототипов и конечных деталей мелкосерийного производства.
В аэрокосмической промышленности материал интересен для облегченных компонентов и деталей сложных форм. В автомобилестроении — для корпусов и элементов подкапотного пространства. В производстве — для шаблонов, фиксаторов, термостойких приспособлений и композитной оснастки. В пищевой и медицинской сфере применяют сертифицированные варианты, если проект действительно требует биосовместимости или контакта с продуктами.
Аддитивные технологии особенно выгодны для небольших партий и сложной внутренней геометрии. Если необходимо получить сотни тысяч одинаковых простых изделий, традиционное литье пластика может оказаться дешевле. Для единичной оснастки и мелкосерийного выпуска 3D-печать позволяет обойти изготовление пресс-формы и быстрее перейти от модели к готовой детали.
Почему PEI сложно печатать на обычном 3D-принтере
Высокая температура экструдера — лишь одно из условий. Пока сопло укладывает новый слой, предыдущие слои не должны слишком быстро остывать. Иначе возникают значительные температурные перепады, внутренние напряжения, коробление и слабое межслойное соединение.
ULTEM чувствителен и к влаге. Если филамент хранился открытым, при экструзии вода превращается в пар: появляются пузырьки, неровная поверхность, ухудшается качество и прочность. Ошибка особенно неприятна на крупной модели, когда дефект проявляется спустя несколько часов после старта.
Поэтому обычный настольный принтер не становится машиной для ULTEM после одной замены хотэнда. Требуется вся высокотемпературная система: экструдер, активно нагреваемая камера, горячая платформа, термостойкие компоненты, контролируемое охлаждение и защита электроники от перегрева.
Какой 3D-принтер нужен для печати ULTEM
Высокотемпературный экструдер
Важна не максимальная цифра в спецификации, а способность экструдера часами поддерживать рабочий режим. Для открытых филаментов PEI рекомендации часто находятся примерно в диапазоне 360–390 °C. У разных производителей составы отличаются, поэтому профиль конкретной катушки имеет приоритет. Для составов на базе 9085 и 1010 3DXTECH, например, публикует диапазоны около 365–390 и 370–390 °C соответственно.
Активная камера построения
Закрытый корпус лишь замедляет охлаждение. Активная камера нагревается до заданной температуры и поддерживает ее на протяжении всего процесса. Это особенно важно, когда печатается крупногабаритная деталь: чем больше объем построения, тем сильнее геометрия зависит от температурного градиента.
Нагреваемая платформа
Для PEI требуется высокий и равномерный нагрев стола. В рекомендациях для открытых филаментов встречаются диапазоны примерно 120–160 °C, а в отдельных системах выше. Задача платформы — удержать первый слой и снизить риск деформации, а не просто «приклеить» модель любой ценой.
Сушка филамента
Перед печатью PEI сушат по инструкции производителя. Например, для одного из открытых филаментов на основе ULTEM 1010 3DXTECH указывает 150 °C в течение четырех часов. Другой состав может требовать иного режима. После сушки катушку лучше держать в сухом боксе при длительной печати.
Оборудование и совместимость
Среди высокотемпературных решений встречаются Objectronics Vision F300, F2 Kubo, F2 Quart и Stratasys Fortus 400mc, 450mc, 900mc/F900. Сверять нужно официальную совместимость с конкретной маркой PEI. Для Stratasys поддерживаемые платформы зависят от материала и поколения оборудования.
Для другого PRO-оборудования проверяют параметры: камеру, стол, экструдер и официальные профили.
Подготовка ULTEM к печати
Сначала - сухой материал
Сушка является обязательной подготовительной операцией. Влага меняет процесс экструзии и может привести к пористости, пузырькам и снижению прочностных характеристик. После подготовки филамент не стоит надолго оставлять в помещении без контроля влажности.
Затем - платформа
Проверяют чистоту поверхности, адгезив, равномерность нагрева и первый слой. Слишком слабая адгезия приводит к отрыву углов, чрезмерная — к повреждению детали или покрытия стола после охлаждения.
И только потом - 3D-модель
Ориентацию модели выбирают по нагрузкам, а не по тому, как она красивее помещается в слайсере. Учитывают толщину стенок, направление слоев, поддержки, радиусы, переходы сечения и расположение внутренних каналов. Для функциональных деталей это напрямую влияет на механическую прочность.
Исходную 3D-модель получают через 3D-моделирование или 3D-сканирование. Сканирование дает исходную геометрию, но перед производством сетке нужна обработка файлов; инженерное моделирование оно не заменяет.
Настройки 3D-печати PEI
Универсального профиля нет. Даже два филамента на основе одной марки PEI могут требовать разных параметров из-за добавок, диаметра нити и особенностей оборудования. Ниже - не рецепт, а ориентир для оценки возможностей принтера.
| Параметр | 9085 | 1010 |
| Температура экструдера | ориентировочно 365–390 °C для ряда открытых составов | ориентировочно 370–390 °C для ряда открытых составов |
| Температура стола | около 140–160 °C | около 120–160 °C |
| Камера | активно нагреваемая; целевой режим зависит от системы | активно нагреваемая; для крупной оснастки могут требоваться очень высокие значения |
| Скорость | по профилю производителя и геометрии | по профилю производителя и геометрии |
| Высота слоя | от ~0,1 мм, зависит от сопла и задачи | от ~0,1 мм, зависит от сопла и задачи |
| Обдув | минимальный или по валидированному профилю | минимальный или по валидированному профилю |
| Сушка | обязательна по TDS конкретного филамента | обязательна по TDS конкретного филамента |
Диапазоны экструдера, стола и сушки в таблице приведены как ориентиры для открытых составов, а не как универсальный профиль ULTEM. У производителя конкретного филамента и принтера должны быть приоритетными собственные TDS и настройки.
Режим, который работает на небольшом образце, может дать брак на большой детали. Для серии параметры фиксируют после тестов.
Основные проблемы при печати PEI и как их избежать
Деталь отрывается от стола
Причина обычно в первом слое, недостаточном нагреве платформы, неподходящем адгезиве или температуре камеры. Проверять стоит всю цепочку, а не только увеличивать температуру экструдера.
Углы загибаются
Коробление возникает из-за неравномерного охлаждения и усадки. Помогают стабильная температура камеры, продуманная ориентация, отсутствие лишнего обдува и геометрия без резких массивных переходов. На крупногабаритной детали проблема выражена сильнее.
Слои плохо соединяются
Слабая связь между слоями может быть следствием низкой температуры экструзии, холодной камеры, чрезмерного охлаждения или неудачной ориентации. Послойное построение может выглядеть аккуратно, но слабая деталь разрушится при изгибе или растяжении.
На поверхности появляются пузырьки
Сначала проверяют влажность материала. Если влажный филамент шипит и пузырится, калибровка подачи не устранит причину. Катушку сушат по TDS; сухой бокс обеспечивает нужные условия во время работы.
Деталь меняет форму после печати
После извлечения из камеры могут проявиться остаточные внутренние напряжения. Для отдельных задач применяют контролируемую термическую постобработку. Режим отжига зависит от марки, размеров и цели; назначать его «по среднему рецепту» нельзя.
Если требуется высокая точность отдельных поверхностей, возможна механическая обработка: сверление, шлифование или фрезеровка. Покраска тоже возможна после подготовки поверхности и выбора совместимого покрытия.
PEI против PEEK, PEKK и других инженерных пластиков
PEI обладает своим балансом свойств, но по ряду параметров уступает PEEK. PEEK - полиэфирэфиркетон - относится к другому высокоэффективному семейству и выдерживает более экстремальные условия. Но PEEK дороже и предъявляет еще более жесткие требования к оборудованию. PEKK близок к PEEK, однако отличается химической структурой и кинетикой кристаллизации, что влияет на процесс печати.
PSU и PPSU - сульфоновые полимеры. Полифенилсульфон PPSU известен стойкостью к многократной паровой стерилизации, поэтому востребован в медицинских задачах. Для разных видов прототипов и обычных корпусов рациональнее PLA, ABS, PETG, печать нейлоном или фотополимером.
| Материал | Термостойкость | Сложность печати | Сильная сторона | Когда выбирать |
| ABS/ASA | ниже | невысокая | стоимость и доступность | обычные инженерные задачи |
| Полиамид | средняя | средняя | износостойкость и ударные нагрузки | механические детали |
| ULTEM/PEI | высокая | высокая | сочетание механики, температуры и отраслевых требований | функциональные промышленные изделия |
| PEEK | очень высокая | очень высокая | экстремальные температуры и химическая стойкость | специальные нагруженные узлы |
| PEKK | очень высокая | очень высокая | свойства PAEK и управляемая кристаллизация | высокотемпературные детали |
| PSU/PPSU | высокая | высокая | химическая и термическая стойкость | медицинские и технические задачи |
Полимеры заменяют металлы только там, где это подтверждает расчет. Алюминий и сталь имеют другой модуль упругости и поведение под нагрузкой; низкий вес PEI сам по себе не делает его универсальной заменой.
Когда PEI оправдан, а когда лучше выбрать другой материал
PEI стоит рассматривать, если изделие работает при повышенной температуре, испытывает механические или химические нагрузки, когда важны легкость конструкции, прочность и отраслевые требования. Он подходит для функциональных деталей, оснастки, прототипирования и мелкосерийного производства.
Если нужна только проверка формы или ненагруженный корпус, рациональнее ABS, PETG, полиамид или другой инженерный пластик.
Отдельный случай - массовое производство. Для больших стабильных серий литье пластмасс может быть предпочтительнее по себестоимости. Аддитивное изготовление выигрывает там, где важны небольшие партии, сложная геометрия, быстрое изменение конструкции и отсутствие дорогой формообразующей оснастки.
Как выбрать оборудование для работы с ULTEM
Начинать выбор лучше не с каталога принтеров, а с требований к детали:
- определить, нужна марка ULTEM 9085, 1010 или другой высокотемпературный полимер;
- задать размеры, геометрию, температуру эксплуатации и нагрузки;
- проверить требования производителя филамента к экструдеру, столу, камере и сушке;
- решить, нужны ли второй экструдер и материал поддержек для сложных форм;
- определить объем производства - прототип, единичная оснастка или серия;
- сверить официальную совместимость принтера с выбранным материалом и требования сертификации.
Если речь идет об авиационном, космическом, автомобильном или оборонном проекте, совпадения температур недостаточно. Для программ Airbus, Boeing и других производителей комплектующих требования задаются конкретной документацией проекта. Аналогично в медицине: сертифицированный исходный материал еще не означает автоматическую сертификацию готового изделия.
В каталоге компании 3DTech промышленные 3D-принтеры можно фильтровать по технологии FDM/FFF, производителю, области применения и другим параметрам. Среди производителей на странице представлены, в частности, F2 Innovations, Objectronics и Stratasys. Для ULTEM нужно искать не просто принтер с «высокой температурой», а систему, которая поддерживает весь технологический режим и дает повторяемый результат.
Главное об ULTEM
ULTEM выбирают не из-за класса цены: важна долговечность детали в заданных условиях. Его выбирают, когда условия эксплуатации действительно требуют термостойкости, механической прочности, химической устойчивости и стабильности размеров. 9085 сильнее ориентирован на сочетание малого веса, ударных свойств и транспортных FST-требований; 1010 - на максимальную теплостойкость, жесткость и высокотемпературную оснастку.
Качество готовых изделий зависит от всей системы: камеры, сушки, ориентации слоев и экструдера. Сначала задают требования к детали, затем выбирают материал, оборудование и профиль печати.
" ["DETAIL_PICTURE"]=> array(20) { ["ID"]=> string(5) "47877" ["TIMESTAMP_X"]=> string(19) "24.09.2026 10:55:01" ["MODULE_ID"]=> string(6) "iblock" ["HEIGHT"]=> string(3) "675" ["WIDTH"]=> string(4) "1200" ["FILE_SIZE"]=> string(5) "68788" ["CONTENT_TYPE"]=> string(10) "image/jpeg" ["SUBDIR"]=> string(43) "iblock/f49/vx8niyeb11xqumxt6agysfo3op40fvji" ["FILE_NAME"]=> string(54) "3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.jpg" ["ORIGINAL_NAME"]=> string(54) "3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.jpg" ["DESCRIPTION"]=> string(0) "" ["HANDLER_ID"]=> NULL ["EXTERNAL_ID"]=> string(32) "2s404zt6a0xrxilqld2vps7ky0aqef7b" ["VERSION_ORIGINAL_ID"]=> NULL ["META"]=> string(0) "" ["SRC"]=> string(134) "/upload/dev2fun.imagecompress/webp/iblock/f49/vx8niyeb11xqumxt6agysfo3op40fvji/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.webp" ["UNSAFE_SRC"]=> string(134) "/upload/dev2fun.imagecompress/webp/iblock/f49/vx8niyeb11xqumxt6agysfo3op40fvji/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.webp" ["SAFE_SRC"]=> string(134) "/upload/dev2fun.imagecompress/webp/iblock/f49/vx8niyeb11xqumxt6agysfo3op40fvji/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.webp" ["ALT"]=> string(122) "3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру" ["TITLE"]=> string(122) "3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру" } ["~DETAIL_PICTURE"]=> string(5) "47877" ["DATE_ACTIVE_FROM"]=> string(10) "23.09.2026" ["~DATE_ACTIVE_FROM"]=> string(10) "23.09.2026" ["ACTIVE_FROM_X"]=> string(19) "2026-09-23 00:00:00" ["~ACTIVE_FROM_X"]=> string(19) "2026-09-23 00:00:00" ["ACTIVE_FROM"]=> string(10) "23.09.2026" ["~ACTIVE_FROM"]=> string(10) "23.09.2026" ["DATE_ACTIVE_TO"]=> NULL ["~DATE_ACTIVE_TO"]=> NULL ["ACTIVE_TO"]=> NULL ["~ACTIVE_TO"]=> NULL ["ID"]=> string(5) "11378" ["~ID"]=> string(5) "11378" ["NAME"]=> string(122) "3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру" ["~NAME"]=> string(122) "3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру" ["IBLOCK_ID"]=> string(1) "1" ["~IBLOCK_ID"]=> string(1) "1" ["IBLOCK_SECTION_ID"]=> NULL ["~IBLOCK_SECTION_ID"]=> NULL ["DETAIL_TEXT_TYPE"]=> string(4) "html" ["~DETAIL_TEXT_TYPE"]=> string(4) "html" ["PREVIEW_TEXT_TYPE"]=> string(4) "html" ["~PREVIEW_TEXT_TYPE"]=> string(4) "html" ["TIMESTAMP_X"]=> string(19) "24.09.2026 10:55:01" ["~TIMESTAMP_X"]=> string(19) "24.09.2026 10:55:01" ["LIST_PAGE_URL"]=> string(6) "/blog/" ["~LIST_PAGE_URL"]=> string(6) "/blog/" ["DETAIL_PAGE_URL"]=> string(57) "/blog/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru/" ["~DETAIL_PAGE_URL"]=> string(57) "/blog/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru/" ["CANONICAL_PAGE_URL"]=> string(0) "" ["~CANONICAL_PAGE_URL"]=> string(0) "" ["LANG_DIR"]=> string(1) "/" ["~LANG_DIR"]=> string(1) "/" ["CODE"]=> string(50) "3d-pechat-ultem-osobennosti-trebovaniya-k-printeru" ["~CODE"]=> string(50) "3d-pechat-ultem-osobennosti-trebovaniya-k-printeru" ["EXTERNAL_ID"]=> string(5) "11378" ["~EXTERNAL_ID"]=> string(5) "11378" ["IBLOCK_TYPE_ID"]=> string(4) "news" ["~IBLOCK_TYPE_ID"]=> string(4) "news" ["IBLOCK_CODE"]=> string(4) "news" ["~IBLOCK_CODE"]=> string(4) "news" ["IBLOCK_EXTERNAL_ID"]=> string(15) "clothes_news_s1" ["~IBLOCK_EXTERNAL_ID"]=> string(15) "clothes_news_s1" ["LID"]=> string(2) "s1" ["~LID"]=> string(2) "s1" ["NAV_RESULT"]=> bool(false) ["NAV_CACHED_DATA"]=> NULL ["DISPLAY_ACTIVE_FROM"]=> string(10) "23.09.2026" ["IPROPERTY_VALUES"]=> array(3) { ["ELEMENT_META_TITLE"]=> string(102) "3D-печать ULTEM (PEI): сравнение 9085 и 1010, требования к принтеру" ["ELEMENT_META_KEYWORDS"]=> string(28) "3D, печать, ULTEM, PEI" ["ELEMENT_META_DESCRIPTION"]=> string(411) "3D-печать ULTEM (PEI): свойства и особенности высокотемпературного материала, отличия ULTEM 9085 и 1010, области применения. Разбираем, какую марку выбрать, какие требования предъявляются к 3D-принтеру, камере, экструдеру и режимам печати" } ["FIELDS"]=> array(8) { ["PREVIEW_TEXT"]=> string(863) "Корпус рядом с горячим узлом, воздуховод в салоне самолета или производственная оснастка для автоклава — это задачи, где пластик выбирают не по удобству печати. Деталь должна сохранять геометрию при повышенной температуре, выдерживать механические нагрузки, работу под воздействием химикатов и длительную эксплуатацию. ABS, PETG, полиамид и многие другие инженерные пластики в таких условиях упираются в предел своих возможностей. Тогда имеет смысл рассматривать ULTEM.
" ["PREVIEW_PICTURE"]=> array(20) { ["ID"]=> string(5) "47876" ["TIMESTAMP_X"]=> string(19) "24.09.2026 10:55:01" ["MODULE_ID"]=> string(6) "iblock" ["HEIGHT"]=> string(3) "675" ["WIDTH"]=> string(4) "1200" ["FILE_SIZE"]=> string(5) "68788" ["CONTENT_TYPE"]=> string(10) "image/jpeg" ["SUBDIR"]=> string(43) "iblock/778/nyj3f713fmy9rsqxl0ql3ugje37cr8hg" ["FILE_NAME"]=> string(54) "3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.jpg" ["ORIGINAL_NAME"]=> string(54) "3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.jpg" ["DESCRIPTION"]=> string(0) "" ["HANDLER_ID"]=> NULL ["EXTERNAL_ID"]=> string(32) "rhgbqs3ulngu74gx2i7mpzfxao9ha2ne" ["VERSION_ORIGINAL_ID"]=> NULL ["META"]=> string(0) "" ["SRC"]=> string(134) "/upload/dev2fun.imagecompress/webp/iblock/778/nyj3f713fmy9rsqxl0ql3ugje37cr8hg/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.webp" ["UNSAFE_SRC"]=> string(134) "/upload/dev2fun.imagecompress/webp/iblock/778/nyj3f713fmy9rsqxl0ql3ugje37cr8hg/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.webp" ["SAFE_SRC"]=> string(134) "/upload/dev2fun.imagecompress/webp/iblock/778/nyj3f713fmy9rsqxl0ql3ugje37cr8hg/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.webp" ["ALT"]=> string(122) "3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру" ["TITLE"]=> string(122) "3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру" } ["DETAIL_TEXT"]=> string(40357) "Содержание
- Когда обычных инженерных пластиков уже недостаточно
- Что такое ULTEM и как он связан с PEI
- За что PEI ценят инженеры
- ULTEM 9085 и 1010: в чем разница
- Что можно печатать из PEI
- Почему PEI сложно печатать на обычном 3D-принтере
- Какой 3D-принтер нужен для печати ULTEM
- Подготовка ULTEM к печати
- Настройки 3D-печати PEI
- Основные проблемы при печати PEI и как их избежать
- PEI против PEEK, PEKK и других инженерных пластиков
- Когда PEI оправдан, а когда лучше выбрать другой материал
- Как выбрать оборудование для работы с ULTEM
- Главное об ULTEM
Когда обычных инженерных пластиков уже недостаточно
ULTEM — высокоэффективный термопластичный материал семейства PEI для создания функциональных изделий. Материал применяют в авиации, автомобилестроении, медицине и других отраслях промышленности. Для стабильной 3D-печати нужен промышленный принтер с высокотемпературным экструдером, горячей платформой и активной камерой.
Что такое ULTEM и как он связан с PEI
PEI — полиэфиримид, аморфный высокопроизводительный класс термопластика. ULTEM™ — торговая марка SABIC для семейства PEI-смол. PEI обозначает класс полимеров, ULTEM — конкретное коммерческое семейство.
PEI имеет аморфную структуру, поэтому для него важнее температура стеклования и HDT, чем условная «температура плавления». Для базовой смолы 1010 Tg достигает 217 °C. У FDM-детали итоговые характеристики зависят еще и от ориентации слоев и параметров построения.
За что PEI ценят инженеры
Термостойкость
PEI сохраняет механические свойства при высокой температуре, поэтому подходит для корпусов электроники, оснастки и элементов рядом с горячими узлами. При этом температура стеклования (Tg), температура изгиба под нагрузкой (HDT) и температура длительной эксплуатации — разные показатели.
Например, для напечатанного 9085 Stratasys приводит HDT 176,9 °C при нагрузке 0,45 МПа по ASTM D648 в одной из актуальных методик испытания. Для 1010 показатель выше — около 217 °C при той же нагрузке. Эти значения хорошо показывают отличие марок, но не являются разрешенной температурой для любой детали.
Механическая прочность и жесткость
PEI обладает высокой прочностью для термопластов, но свойства FDM-детали анизотропны. Показатели при растяжении, разрыве и изгибе меняются в зависимости от ориентации слоев. Поэтому инженер должен учитывать направление механической нагрузки еще на этапе подготовки 3D-модели.
Для 9085 в опубликованных данных встречается предел прочности при растяжении порядка 69 МПа и модуль упругости около 2,1–2,5 ГПа в зависимости от метода и ориентации образца. Марка 1010 обычно жестче. Для нагруженных конструкций это плюс, но при выборе нельзя сводить сравнение только к одному числу: важны ударная вязкость, межслойная прочность и геометрия изделия.
Химическая стойкость
PEI устойчив к ряду автомобильных и авиационных жидкостей, спиртам, слабым кислотам и водным растворам. Но универсальной устойчивости к растворителям и агрессивным веществам нет: совместимость проверяют для конкретного химиката и температуры.
Огнестойкость и отраслевые требования
PEI ценят и за огнестойкость. Отдельные свойства не уникальны сами по себе; важна их комбинация. Для отдельных марок подтверждены классы воспламеняемости UL94 и авиационные стандарты и FST-требования по пламени, дымообразованию и токсичности. Особенно это важно там, где авиакосмическая отрасль и транспорт задают требования не только к механике. Для напечатанного 9085 Stratasys публикует результаты испытаний по 14 CFR 25.853, дымообразованию и токсичности.
Сертификация относится к конкретной марке, процессу и испытанному образцу. Название на катушке не делает деталь автоматически сертифицированной.
Стабильность размеров
Стабильность геометрии важна для производственной оснастки, но во время печати PEI склонен к температурным деформациям.
| Свойство | Что дает на практике | Где востребовано |
| Термостойкость | деталь сохраняет форму и жесткость при нагреве | оснастка, оборудование |
| Прочность | выдерживает механические нагрузки | корпуса, крепления, функциональные элементы |
| Химическая стойкость | подходит для контакта с частью технических жидкостей | промышленность, транспорт |
| Огнестойкость | позволяет выполнять специальные требования при подтвержденной сертификации | авиация, транспорт, электроника |
| Стабильность размеров | помогает удерживать геометрию изделия в эксплуатации | производство, измерительная и сборочная оснастка |
ULTEM 9085 и 1010: в чем разница
Это не одна рецептура. Для FDM чаще сравнивают ULTEM 9085 и 1010. Обе марки относятся к PEI, но приоритеты у них разные.
Когда выбирают 9085
Марка 9085 дает удачное соотношение прочности и веса, обладает ударной стойкостью и хорошо известна в авиационной сфере. Материал обладает отраслевой базой испытаний: Stratasys указывает соответствие ряда вариантов 9085 требованиям по воспламеняемости, дымообразованию и токсичности продуктов горения . Поэтому материал применяют для воздуховодов, корпусов, креплений и других деталей самолетов, где важны низкая масса и требования к пожарной безопасности.
У FDM-образцов плотность около 1,34 г/см³. Для конструкции это заметно ниже плотности алюминия, хотя прямую замену металла определяют расчетом, а не только весом. 9085 часто предпочтительнее, когда нужен баланс жесткости, ударной вязкости, массы и сертифицируемых свойств.
Когда выбирают 1010
1010 выбирают там, где на первом месте термостойкость, жесткость и работа в тяжелых условиях. Stratasys позиционирует его для высокопрочных производственных деталей и оснастки, в том числе для композитов. Полимер способен работать в процессах, связанных с автоклавом, поэтому подходит для изготовления форм и приспособлений под композитное производство.
Сертифицированные версии 1010 имеют документацию по NSF 51, ISO 10993 и USP Class VI. Это открывает возможности применения в пищевой сфере и медицине, например для стерилизуемых лотков и отдельных хирургических приспособлений. Но биосовместимость относится не к любой напечатанной детали из 1010: нужно проверять конкретный сертифицированный вариант материала, оборудование и процесс. Для медицинских изделий важны методы стерилизации; для квалифицированных систем описаны паровой автоклав и другие методы, включая гамма-радиацию.
Сравнение 9085 и 1010
| Параметр | 9085 | 1010 |
| Основной приоритет | прочность к весу, ударная стойкость, FST | термостойкость, жесткость, химическая стойкость |
| HDT по данным Stratasys | около 177 °C при 0,45 МПа для одной из актуальных методик | около 217 °C при 0,45 МПа |
| Поведение | более сбалансированное | более жесткое и термостойкое |
| Типичные изделия | воздуховоды, корпуса, транспортные детали | оснастка, функциональные детали, композитные формы |
| Когда выбирать | когда важны масса, ударная стойкость и авиационные требования | когда приоритетны температура, жесткость и специальные условия эксплуатации |
Что можно печатать из PEI
PEI используется для оснастки и конечных деталей; его можно использовать для изготовления корпусов и защитных элементов оборудования, воздуховодов, кронштейнов, держателей, кондукторов, монтажной оснастки, функциональных прототипов и конечных деталей мелкосерийного производства.
В аэрокосмической промышленности материал интересен для облегченных компонентов и деталей сложных форм. В автомобилестроении — для корпусов и элементов подкапотного пространства. В производстве — для шаблонов, фиксаторов, термостойких приспособлений и композитной оснастки. В пищевой и медицинской сфере применяют сертифицированные варианты, если проект действительно требует биосовместимости или контакта с продуктами.
Аддитивные технологии особенно выгодны для небольших партий и сложной внутренней геометрии. Если необходимо получить сотни тысяч одинаковых простых изделий, традиционное литье пластика может оказаться дешевле. Для единичной оснастки и мелкосерийного выпуска 3D-печать позволяет обойти изготовление пресс-формы и быстрее перейти от модели к готовой детали.
Почему PEI сложно печатать на обычном 3D-принтере
Высокая температура экструдера — лишь одно из условий. Пока сопло укладывает новый слой, предыдущие слои не должны слишком быстро остывать. Иначе возникают значительные температурные перепады, внутренние напряжения, коробление и слабое межслойное соединение.
ULTEM чувствителен и к влаге. Если филамент хранился открытым, при экструзии вода превращается в пар: появляются пузырьки, неровная поверхность, ухудшается качество и прочность. Ошибка особенно неприятна на крупной модели, когда дефект проявляется спустя несколько часов после старта.
Поэтому обычный настольный принтер не становится машиной для ULTEM после одной замены хотэнда. Требуется вся высокотемпературная система: экструдер, активно нагреваемая камера, горячая платформа, термостойкие компоненты, контролируемое охлаждение и защита электроники от перегрева.
Какой 3D-принтер нужен для печати ULTEM
Высокотемпературный экструдер
Важна не максимальная цифра в спецификации, а способность экструдера часами поддерживать рабочий режим. Для открытых филаментов PEI рекомендации часто находятся примерно в диапазоне 360–390 °C. У разных производителей составы отличаются, поэтому профиль конкретной катушки имеет приоритет. Для составов на базе 9085 и 1010 3DXTECH, например, публикует диапазоны около 365–390 и 370–390 °C соответственно.
Активная камера построения
Закрытый корпус лишь замедляет охлаждение. Активная камера нагревается до заданной температуры и поддерживает ее на протяжении всего процесса. Это особенно важно, когда печатается крупногабаритная деталь: чем больше объем построения, тем сильнее геометрия зависит от температурного градиента.
Нагреваемая платформа
Для PEI требуется высокий и равномерный нагрев стола. В рекомендациях для открытых филаментов встречаются диапазоны примерно 120–160 °C, а в отдельных системах выше. Задача платформы — удержать первый слой и снизить риск деформации, а не просто «приклеить» модель любой ценой.
Сушка филамента
Перед печатью PEI сушат по инструкции производителя. Например, для одного из открытых филаментов на основе ULTEM 1010 3DXTECH указывает 150 °C в течение четырех часов. Другой состав может требовать иного режима. После сушки катушку лучше держать в сухом боксе при длительной печати.
Оборудование и совместимость
Среди высокотемпературных решений встречаются Objectronics Vision F300, F2 Kubo, F2 Quart и Stratasys Fortus 400mc, 450mc, 900mc/F900. Сверять нужно официальную совместимость с конкретной маркой PEI. Для Stratasys поддерживаемые платформы зависят от материала и поколения оборудования.
Для другого PRO-оборудования проверяют параметры: камеру, стол, экструдер и официальные профили.
Подготовка ULTEM к печати
Сначала - сухой материал
Сушка является обязательной подготовительной операцией. Влага меняет процесс экструзии и может привести к пористости, пузырькам и снижению прочностных характеристик. После подготовки филамент не стоит надолго оставлять в помещении без контроля влажности.
Затем - платформа
Проверяют чистоту поверхности, адгезив, равномерность нагрева и первый слой. Слишком слабая адгезия приводит к отрыву углов, чрезмерная — к повреждению детали или покрытия стола после охлаждения.
И только потом - 3D-модель
Ориентацию модели выбирают по нагрузкам, а не по тому, как она красивее помещается в слайсере. Учитывают толщину стенок, направление слоев, поддержки, радиусы, переходы сечения и расположение внутренних каналов. Для функциональных деталей это напрямую влияет на механическую прочность.
Исходную 3D-модель получают через 3D-моделирование или 3D-сканирование. Сканирование дает исходную геометрию, но перед производством сетке нужна обработка файлов; инженерное моделирование оно не заменяет.
Настройки 3D-печати PEI
Универсального профиля нет. Даже два филамента на основе одной марки PEI могут требовать разных параметров из-за добавок, диаметра нити и особенностей оборудования. Ниже - не рецепт, а ориентир для оценки возможностей принтера.
| Параметр | 9085 | 1010 |
| Температура экструдера | ориентировочно 365–390 °C для ряда открытых составов | ориентировочно 370–390 °C для ряда открытых составов |
| Температура стола | около 140–160 °C | около 120–160 °C |
| Камера | активно нагреваемая; целевой режим зависит от системы | активно нагреваемая; для крупной оснастки могут требоваться очень высокие значения |
| Скорость | по профилю производителя и геометрии | по профилю производителя и геометрии |
| Высота слоя | от ~0,1 мм, зависит от сопла и задачи | от ~0,1 мм, зависит от сопла и задачи |
| Обдув | минимальный или по валидированному профилю | минимальный или по валидированному профилю |
| Сушка | обязательна по TDS конкретного филамента | обязательна по TDS конкретного филамента |
Диапазоны экструдера, стола и сушки в таблице приведены как ориентиры для открытых составов, а не как универсальный профиль ULTEM. У производителя конкретного филамента и принтера должны быть приоритетными собственные TDS и настройки.
Режим, который работает на небольшом образце, может дать брак на большой детали. Для серии параметры фиксируют после тестов.
Основные проблемы при печати PEI и как их избежать
Деталь отрывается от стола
Причина обычно в первом слое, недостаточном нагреве платформы, неподходящем адгезиве или температуре камеры. Проверять стоит всю цепочку, а не только увеличивать температуру экструдера.
Углы загибаются
Коробление возникает из-за неравномерного охлаждения и усадки. Помогают стабильная температура камеры, продуманная ориентация, отсутствие лишнего обдува и геометрия без резких массивных переходов. На крупногабаритной детали проблема выражена сильнее.
Слои плохо соединяются
Слабая связь между слоями может быть следствием низкой температуры экструзии, холодной камеры, чрезмерного охлаждения или неудачной ориентации. Послойное построение может выглядеть аккуратно, но слабая деталь разрушится при изгибе или растяжении.
На поверхности появляются пузырьки
Сначала проверяют влажность материала. Если влажный филамент шипит и пузырится, калибровка подачи не устранит причину. Катушку сушат по TDS; сухой бокс обеспечивает нужные условия во время работы.
Деталь меняет форму после печати
После извлечения из камеры могут проявиться остаточные внутренние напряжения. Для отдельных задач применяют контролируемую термическую постобработку. Режим отжига зависит от марки, размеров и цели; назначать его «по среднему рецепту» нельзя.
Если требуется высокая точность отдельных поверхностей, возможна механическая обработка: сверление, шлифование или фрезеровка. Покраска тоже возможна после подготовки поверхности и выбора совместимого покрытия.
PEI против PEEK, PEKK и других инженерных пластиков
PEI обладает своим балансом свойств, но по ряду параметров уступает PEEK. PEEK - полиэфирэфиркетон - относится к другому высокоэффективному семейству и выдерживает более экстремальные условия. Но PEEK дороже и предъявляет еще более жесткие требования к оборудованию. PEKK близок к PEEK, однако отличается химической структурой и кинетикой кристаллизации, что влияет на процесс печати.
PSU и PPSU - сульфоновые полимеры. Полифенилсульфон PPSU известен стойкостью к многократной паровой стерилизации, поэтому востребован в медицинских задачах. Для разных видов прототипов и обычных корпусов рациональнее PLA, ABS, PETG, печать нейлоном или фотополимером.
| Материал | Термостойкость | Сложность печати | Сильная сторона | Когда выбирать |
| ABS/ASA | ниже | невысокая | стоимость и доступность | обычные инженерные задачи |
| Полиамид | средняя | средняя | износостойкость и ударные нагрузки | механические детали |
| ULTEM/PEI | высокая | высокая | сочетание механики, температуры и отраслевых требований | функциональные промышленные изделия |
| PEEK | очень высокая | очень высокая | экстремальные температуры и химическая стойкость | специальные нагруженные узлы |
| PEKK | очень высокая | очень высокая | свойства PAEK и управляемая кристаллизация | высокотемпературные детали |
| PSU/PPSU | высокая | высокая | химическая и термическая стойкость | медицинские и технические задачи |
Полимеры заменяют металлы только там, где это подтверждает расчет. Алюминий и сталь имеют другой модуль упругости и поведение под нагрузкой; низкий вес PEI сам по себе не делает его универсальной заменой.
Когда PEI оправдан, а когда лучше выбрать другой материал
PEI стоит рассматривать, если изделие работает при повышенной температуре, испытывает механические или химические нагрузки, когда важны легкость конструкции, прочность и отраслевые требования. Он подходит для функциональных деталей, оснастки, прототипирования и мелкосерийного производства.
Если нужна только проверка формы или ненагруженный корпус, рациональнее ABS, PETG, полиамид или другой инженерный пластик.
Отдельный случай - массовое производство. Для больших стабильных серий литье пластмасс может быть предпочтительнее по себестоимости. Аддитивное изготовление выигрывает там, где важны небольшие партии, сложная геометрия, быстрое изменение конструкции и отсутствие дорогой формообразующей оснастки.
Как выбрать оборудование для работы с ULTEM
Начинать выбор лучше не с каталога принтеров, а с требований к детали:
- определить, нужна марка ULTEM 9085, 1010 или другой высокотемпературный полимер;
- задать размеры, геометрию, температуру эксплуатации и нагрузки;
- проверить требования производителя филамента к экструдеру, столу, камере и сушке;
- решить, нужны ли второй экструдер и материал поддержек для сложных форм;
- определить объем производства - прототип, единичная оснастка или серия;
- сверить официальную совместимость принтера с выбранным материалом и требования сертификации.
Если речь идет об авиационном, космическом, автомобильном или оборонном проекте, совпадения температур недостаточно. Для программ Airbus, Boeing и других производителей комплектующих требования задаются конкретной документацией проекта. Аналогично в медицине: сертифицированный исходный материал еще не означает автоматическую сертификацию готового изделия.
В каталоге компании 3DTech промышленные 3D-принтеры можно фильтровать по технологии FDM/FFF, производителю, области применения и другим параметрам. Среди производителей на странице представлены, в частности, F2 Innovations, Objectronics и Stratasys. Для ULTEM нужно искать не просто принтер с «высокой температурой», а систему, которая поддерживает весь технологический режим и дает повторяемый результат.
Главное об ULTEM
ULTEM выбирают не из-за класса цены: важна долговечность детали в заданных условиях. Его выбирают, когда условия эксплуатации действительно требуют термостойкости, механической прочности, химической устойчивости и стабильности размеров. 9085 сильнее ориентирован на сочетание малого веса, ударных свойств и транспортных FST-требований; 1010 - на максимальную теплостойкость, жесткость и высокотемпературную оснастку.
Качество готовых изделий зависит от всей системы: камеры, сушки, ориентации слоев и экструдера. Сначала задают требования к детали, затем выбирают материал, оборудование и профиль печати.
" ["DETAIL_PICTURE"]=> array(20) { ["ID"]=> string(5) "47877" ["TIMESTAMP_X"]=> string(19) "24.09.2026 10:55:01" ["MODULE_ID"]=> string(6) "iblock" ["HEIGHT"]=> string(3) "675" ["WIDTH"]=> string(4) "1200" ["FILE_SIZE"]=> string(5) "68788" ["CONTENT_TYPE"]=> string(10) "image/jpeg" ["SUBDIR"]=> string(43) "iblock/f49/vx8niyeb11xqumxt6agysfo3op40fvji" ["FILE_NAME"]=> string(54) "3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.jpg" ["ORIGINAL_NAME"]=> string(54) "3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.jpg" ["DESCRIPTION"]=> string(0) "" ["HANDLER_ID"]=> NULL ["EXTERNAL_ID"]=> string(32) "2s404zt6a0xrxilqld2vps7ky0aqef7b" ["VERSION_ORIGINAL_ID"]=> NULL ["META"]=> string(0) "" ["SRC"]=> string(134) "/upload/dev2fun.imagecompress/webp/iblock/f49/vx8niyeb11xqumxt6agysfo3op40fvji/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.webp" ["UNSAFE_SRC"]=> string(134) "/upload/dev2fun.imagecompress/webp/iblock/f49/vx8niyeb11xqumxt6agysfo3op40fvji/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.webp" ["SAFE_SRC"]=> string(134) "/upload/dev2fun.imagecompress/webp/iblock/f49/vx8niyeb11xqumxt6agysfo3op40fvji/3d-pechat-ultem-osobennosti-trebovaniya-k-printeru.webp" ["ALT"]=> string(122) "3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру" ["TITLE"]=> string(122) "3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру" } ["DATE_ACTIVE_FROM"]=> string(10) "23.09.2026" ["ACTIVE_FROM"]=> string(10) "23.09.2026" ["DATE_ACTIVE_TO"]=> NULL ["ACTIVE_TO"]=> NULL } ["PROPERTIES"]=> array(7) { ["PICS_NEWS"]=> array(36) { ["ID"]=> string(1) "1" ["TIMESTAMP_X"]=> string(19) "2023-08-08 13:12:21" ["IBLOCK_ID"]=> string(1) "1" ["NAME"]=> string(33) "Картинки новостей" ["ACTIVE"]=> string(1) "Y" ["SORT"]=> string(3) "500" ["CODE"]=> string(9) "PICS_NEWS" ["DEFAULT_VALUE"]=> string(0) "" ["PROPERTY_TYPE"]=> string(1) "F" ["ROW_COUNT"]=> string(1) "1" ["COL_COUNT"]=> string(2) "30" ["LIST_TYPE"]=> string(1) "L" ["MULTIPLE"]=> string(1) "Y" ["XML_ID"]=> string(3) "240" ["FILE_TYPE"]=> string(24) "jpg, gif, bmp, png, jpeg" ["MULTIPLE_CNT"]=> string(1) "5" ["TMP_ID"]=> NULL ["LINK_IBLOCK_ID"]=> string(1) "0" ["WITH_DESCRIPTION"]=> string(1) "N" ["SEARCHABLE"]=> string(1) "N" ["FILTRABLE"]=> string(1) "N" ["IS_REQUIRED"]=> string(1) "N" ["VERSION"]=> string(1) "1" ["USER_TYPE"]=> NULL ["USER_TYPE_SETTINGS"]=> string(6) "a:0:{}" ["HINT"]=> string(0) "" ["PROPERTY_VALUE_ID"]=> bool(false) ["VALUE"]=> bool(false) ["DESCRIPTION"]=> bool(false) ["VALUE_ENUM"]=> NULL ["VALUE_XML_ID"]=> NULL ["VALUE_SORT"]=> NULL ["~VALUE"]=> bool(false) ["~DESCRIPTION"]=> bool(false) ["~NAME"]=> string(33) "Картинки новостей" ["~DEFAULT_VALUE"]=> string(0) "" } ["TYPE_POST"]=> &array(37) { ["ID"]=> string(2) "26" ["TIMESTAMP_X"]=> string(19) "2023-08-08 13:12:21" ["IBLOCK_ID"]=> string(1) "1" ["NAME"]=> string(17) "Тип поста" ["ACTIVE"]=> string(1) "Y" ["SORT"]=> string(3) "500" ["CODE"]=> string(9) "TYPE_POST" ["DEFAULT_VALUE"]=> string(0) "" ["PROPERTY_TYPE"]=> string(1) "L" ["ROW_COUNT"]=> string(1) "1" ["COL_COUNT"]=> string(2) "30" ["LIST_TYPE"]=> string(1) "L" ["MULTIPLE"]=> string(1) "N" ["XML_ID"]=> NULL ["FILE_TYPE"]=> string(0) "" ["MULTIPLE_CNT"]=> string(1) "5" ["TMP_ID"]=> NULL ["LINK_IBLOCK_ID"]=> string(1) "0" ["WITH_DESCRIPTION"]=> string(1) "N" ["SEARCHABLE"]=> string(1) "N" ["FILTRABLE"]=> string(1) "Y" ["IS_REQUIRED"]=> string(1) "N" ["VERSION"]=> string(1) "1" ["USER_TYPE"]=> NULL ["USER_TYPE_SETTINGS"]=> string(6) "a:0:{}" ["HINT"]=> string(0) "" ["PROPERTY_VALUE_ID"]=> string(6) "283338" ["VALUE"]=> string(12) "Статьи" ["DESCRIPTION"]=> NULL ["VALUE_ENUM"]=> string(12) "Статьи" ["VALUE_XML_ID"]=> string(32) "59bbd8886dc571e0a99ab66d5247803e" ["VALUE_SORT"]=> string(3) "500" ["VALUE_ENUM_ID"]=> string(2) "19" ["~VALUE"]=> string(12) "Статьи" ["~DESCRIPTION"]=> NULL ["~NAME"]=> string(17) "Тип поста" ["~DEFAULT_VALUE"]=> string(0) "" } ["FORUM_TOPIC_ID"]=> array(36) { ["ID"]=> string(3) "195" ["TIMESTAMP_X"]=> string(19) "2023-08-08 13:12:21" ["IBLOCK_ID"]=> string(1) "1" ["NAME"]=> string(53) "Тема форума для комментариев" ["ACTIVE"]=> string(1) "Y" ["SORT"]=> string(3) "500" ["CODE"]=> string(14) "FORUM_TOPIC_ID" ["DEFAULT_VALUE"]=> string(0) "" ["PROPERTY_TYPE"]=> string(1) "N" ["ROW_COUNT"]=> string(1) "1" ["COL_COUNT"]=> string(2) "30" ["LIST_TYPE"]=> string(1) "L" ["MULTIPLE"]=> string(1) "N" ["XML_ID"]=> NULL ["FILE_TYPE"]=> string(0) "" ["MULTIPLE_CNT"]=> string(1) "5" ["TMP_ID"]=> NULL ["LINK_IBLOCK_ID"]=> string(1) "0" ["WITH_DESCRIPTION"]=> string(1) "N" ["SEARCHABLE"]=> string(1) "N" ["FILTRABLE"]=> string(1) "N" ["IS_REQUIRED"]=> string(1) "N" ["VERSION"]=> string(1) "1" ["USER_TYPE"]=> NULL ["USER_TYPE_SETTINGS"]=> string(6) "a:0:{}" ["HINT"]=> string(0) "" ["PROPERTY_VALUE_ID"]=> NULL ["VALUE"]=> string(0) "" ["DESCRIPTION"]=> string(0) "" ["VALUE_ENUM"]=> NULL ["VALUE_XML_ID"]=> NULL ["VALUE_SORT"]=> NULL ["~VALUE"]=> string(0) "" ["~DESCRIPTION"]=> string(0) "" ["~NAME"]=> string(53) "Тема форума для комментариев" ["~DEFAULT_VALUE"]=> string(0) "" } ["FORUM_MESSAGE_CNT"]=> array(36) { ["ID"]=> string(3) "196" ["TIMESTAMP_X"]=> string(19) "2023-08-08 13:12:21" ["IBLOCK_ID"]=> string(1) "1" ["NAME"]=> string(65) "Количество комментариев к элементу" ["ACTIVE"]=> string(1) "Y" ["SORT"]=> string(3) "500" ["CODE"]=> string(17) "FORUM_MESSAGE_CNT" ["DEFAULT_VALUE"]=> string(0) "" ["PROPERTY_TYPE"]=> string(1) "N" ["ROW_COUNT"]=> string(1) "1" ["COL_COUNT"]=> string(2) "30" ["LIST_TYPE"]=> string(1) "L" ["MULTIPLE"]=> string(1) "N" ["XML_ID"]=> NULL ["FILE_TYPE"]=> string(0) "" ["MULTIPLE_CNT"]=> string(1) "5" ["TMP_ID"]=> NULL ["LINK_IBLOCK_ID"]=> string(1) "0" ["WITH_DESCRIPTION"]=> string(1) "N" ["SEARCHABLE"]=> string(1) "N" ["FILTRABLE"]=> string(1) "N" ["IS_REQUIRED"]=> string(1) "N" ["VERSION"]=> string(1) "1" ["USER_TYPE"]=> NULL ["USER_TYPE_SETTINGS"]=> string(6) "a:0:{}" ["HINT"]=> string(0) "" ["PROPERTY_VALUE_ID"]=> NULL ["VALUE"]=> string(0) "" ["DESCRIPTION"]=> string(0) "" ["VALUE_ENUM"]=> NULL ["VALUE_XML_ID"]=> NULL ["VALUE_SORT"]=> NULL ["~VALUE"]=> string(0) "" ["~DESCRIPTION"]=> string(0) "" ["~NAME"]=> string(65) "Количество комментариев к элементу" ["~DEFAULT_VALUE"]=> string(0) "" } ["TAG"]=> array(36) { ["ID"]=> string(3) "224" ["TIMESTAMP_X"]=> string(19) "2023-08-08 13:12:21" ["IBLOCK_ID"]=> string(1) "1" ["NAME"]=> string(8) "Теги" ["ACTIVE"]=> string(1) "Y" ["SORT"]=> string(3) "500" ["CODE"]=> string(3) "TAG" ["DEFAULT_VALUE"]=> string(0) "" ["PROPERTY_TYPE"]=> string(1) "S" ["ROW_COUNT"]=> string(1) "1" ["COL_COUNT"]=> string(2) "30" ["LIST_TYPE"]=> string(1) "L" ["MULTIPLE"]=> string(1) "Y" ["XML_ID"]=> NULL ["FILE_TYPE"]=> string(0) "" ["MULTIPLE_CNT"]=> string(1) "5" ["TMP_ID"]=> NULL ["LINK_IBLOCK_ID"]=> string(1) "0" ["WITH_DESCRIPTION"]=> string(1) "N" ["SEARCHABLE"]=> string(1) "N" ["FILTRABLE"]=> string(1) "N" ["IS_REQUIRED"]=> string(1) "N" ["VERSION"]=> string(1) "1" ["USER_TYPE"]=> NULL ["USER_TYPE_SETTINGS"]=> string(6) "a:0:{}" ["HINT"]=> string(0) "" ["PROPERTY_VALUE_ID"]=> bool(false) ["VALUE"]=> bool(false) ["DESCRIPTION"]=> bool(false) ["VALUE_ENUM"]=> NULL ["VALUE_XML_ID"]=> NULL ["VALUE_SORT"]=> NULL ["~VALUE"]=> bool(false) ["~DESCRIPTION"]=> bool(false) ["~NAME"]=> string(8) "Теги" ["~DEFAULT_VALUE"]=> string(0) "" } ["FOR_PRODUCT"]=> array(36) { ["ID"]=> string(3) "253" ["TIMESTAMP_X"]=> string(19) "2023-08-08 13:12:21" ["IBLOCK_ID"]=> string(1) "1" ["NAME"]=> string(30) "Обзор для товара" ["ACTIVE"]=> string(1) "Y" ["SORT"]=> string(3) "500" ["CODE"]=> string(11) "FOR_PRODUCT" ["DEFAULT_VALUE"]=> string(0) "" ["PROPERTY_TYPE"]=> string(1) "E" ["ROW_COUNT"]=> string(1) "1" ["COL_COUNT"]=> string(2) "30" ["LIST_TYPE"]=> string(1) "L" ["MULTIPLE"]=> string(1) "Y" ["XML_ID"]=> NULL ["FILE_TYPE"]=> string(0) "" ["MULTIPLE_CNT"]=> string(1) "5" ["TMP_ID"]=> NULL ["LINK_IBLOCK_ID"]=> string(1) "7" ["WITH_DESCRIPTION"]=> string(1) "N" ["SEARCHABLE"]=> string(1) "N" ["FILTRABLE"]=> string(1) "N" ["IS_REQUIRED"]=> string(1) "N" ["VERSION"]=> string(1) "1" ["USER_TYPE"]=> NULL ["USER_TYPE_SETTINGS"]=> string(6) "a:0:{}" ["HINT"]=> string(0) "" ["PROPERTY_VALUE_ID"]=> array(1) { [0]=> string(6) "283335" } ["VALUE"]=> array(1) { [0]=> string(5) "11248" } ["DESCRIPTION"]=> array(1) { [0]=> string(0) "" } ["VALUE_ENUM"]=> NULL ["VALUE_XML_ID"]=> NULL ["VALUE_SORT"]=> NULL ["~VALUE"]=> array(1) { [0]=> string(5) "11248" } ["~DESCRIPTION"]=> array(1) { [0]=> string(0) "" } ["~NAME"]=> string(30) "Обзор для товара" ["~DEFAULT_VALUE"]=> string(0) "" } ["CONTENTS_LIST"]=> array(36) { ["ID"]=> string(3) "273" ["TIMESTAMP_X"]=> string(19) "2023-08-08 13:12:21" ["IBLOCK_ID"]=> string(1) "1" ["NAME"]=> string(20) "Оглавление" ["ACTIVE"]=> string(1) "Y" ["SORT"]=> string(3) "500" ["CODE"]=> string(13) "CONTENTS_LIST" ["DEFAULT_VALUE"]=> string(0) "" ["PROPERTY_TYPE"]=> string(1) "S" ["ROW_COUNT"]=> string(1) "1" ["COL_COUNT"]=> string(2) "30" ["LIST_TYPE"]=> string(1) "L" ["MULTIPLE"]=> string(1) "Y" ["XML_ID"]=> NULL ["FILE_TYPE"]=> string(0) "" ["MULTIPLE_CNT"]=> string(1) "5" ["TMP_ID"]=> NULL ["LINK_IBLOCK_ID"]=> string(1) "0" ["WITH_DESCRIPTION"]=> string(1) "Y" ["SEARCHABLE"]=> string(1) "N" ["FILTRABLE"]=> string(1) "N" ["IS_REQUIRED"]=> string(1) "N" ["VERSION"]=> string(1) "1" ["USER_TYPE"]=> NULL ["USER_TYPE_SETTINGS"]=> NULL ["HINT"]=> string(0) "" ["PROPERTY_VALUE_ID"]=> bool(false) ["VALUE"]=> bool(false) ["DESCRIPTION"]=> bool(false) ["VALUE_ENUM"]=> NULL ["VALUE_XML_ID"]=> NULL ["VALUE_SORT"]=> NULL ["~VALUE"]=> bool(false) ["~DESCRIPTION"]=> bool(false) ["~NAME"]=> string(20) "Оглавление" ["~DEFAULT_VALUE"]=> string(0) "" } } ["DISPLAY_PROPERTIES"]=> array(1) { ["TYPE_POST"]=> array(38) { ["ID"]=> string(2) "26" ["TIMESTAMP_X"]=> string(19) "2023-08-08 13:12:21" ["IBLOCK_ID"]=> string(1) "1" ["NAME"]=> string(17) "Тип поста" ["ACTIVE"]=> string(1) "Y" ["SORT"]=> string(3) "500" ["CODE"]=> string(9) "TYPE_POST" ["DEFAULT_VALUE"]=> string(0) "" ["PROPERTY_TYPE"]=> string(1) "L" ["ROW_COUNT"]=> string(1) "1" ["COL_COUNT"]=> string(2) "30" ["LIST_TYPE"]=> string(1) "L" ["MULTIPLE"]=> string(1) "N" ["XML_ID"]=> NULL ["FILE_TYPE"]=> string(0) "" ["MULTIPLE_CNT"]=> string(1) "5" ["TMP_ID"]=> NULL ["LINK_IBLOCK_ID"]=> string(1) "0" ["WITH_DESCRIPTION"]=> string(1) "N" ["SEARCHABLE"]=> string(1) "N" ["FILTRABLE"]=> string(1) "Y" ["IS_REQUIRED"]=> string(1) "N" ["VERSION"]=> string(1) "1" ["USER_TYPE"]=> NULL ["USER_TYPE_SETTINGS"]=> string(6) "a:0:{}" ["HINT"]=> string(0) "" ["PROPERTY_VALUE_ID"]=> string(6) "283338" ["VALUE"]=> string(12) "Статьи" ["DESCRIPTION"]=> NULL ["VALUE_ENUM"]=> string(12) "Статьи" ["VALUE_XML_ID"]=> string(32) "59bbd8886dc571e0a99ab66d5247803e" ["VALUE_SORT"]=> string(3) "500" ["VALUE_ENUM_ID"]=> string(2) "19" ["~VALUE"]=> string(12) "Статьи" ["~DESCRIPTION"]=> NULL ["~NAME"]=> string(17) "Тип поста" ["~DEFAULT_VALUE"]=> string(0) "" ["DISPLAY_VALUE"]=> string(12) "Статьи" } } ["IBLOCK"]=> array(94) { ["ID"]=> string(1) "1" ["~ID"]=> string(1) "1" ["TIMESTAMP_X"]=> string(19) "12.10.2022 12:52:28" ["~TIMESTAMP_X"]=> string(19) "12.10.2022 12:52:28" ["IBLOCK_TYPE_ID"]=> string(4) "news" ["~IBLOCK_TYPE_ID"]=> string(4) "news" ["LID"]=> string(2) "s1" ["~LID"]=> string(2) "s1" ["CODE"]=> string(4) "news" ["~CODE"]=> string(4) "news" ["API_CODE"]=> NULL ["~API_CODE"]=> NULL ["REST_ON"]=> string(1) "N" ["~REST_ON"]=> string(1) "N" ["NAME"]=> string(14) "Новости" ["~NAME"]=> string(14) "Новости" ["ACTIVE"]=> string(1) "Y" ["~ACTIVE"]=> string(1) "Y" ["SORT"]=> string(3) "500" ["~SORT"]=> string(3) "500" ["LIST_PAGE_URL"]=> string(6) "/blog/" ["~LIST_PAGE_URL"]=> string(6) "/blog/" ["DETAIL_PAGE_URL"]=> string(31) "#SITE_DIR#/blog/#ELEMENT_CODE#/" ["~DETAIL_PAGE_URL"]=> string(31) "#SITE_DIR#/blog/#ELEMENT_CODE#/" ["SECTION_PAGE_URL"]=> NULL ["~SECTION_PAGE_URL"]=> NULL ["CANONICAL_PAGE_URL"]=> string(0) "" ["~CANONICAL_PAGE_URL"]=> string(0) "" ["PICTURE"]=> NULL ["~PICTURE"]=> NULL ["DESCRIPTION"]=> string(0) "" ["~DESCRIPTION"]=> string(0) "" ["DESCRIPTION_TYPE"]=> string(4) "text" ["~DESCRIPTION_TYPE"]=> string(4) "text" ["RSS_TTL"]=> string(2) "24" ["~RSS_TTL"]=> string(2) "24" ["RSS_ACTIVE"]=> string(1) "Y" ["~RSS_ACTIVE"]=> string(1) "Y" ["RSS_FILE_ACTIVE"]=> string(1) "N" ["~RSS_FILE_ACTIVE"]=> string(1) "N" ["RSS_FILE_LIMIT"]=> string(1) "0" ["~RSS_FILE_LIMIT"]=> string(1) "0" ["RSS_FILE_DAYS"]=> string(1) "0" ["~RSS_FILE_DAYS"]=> string(1) "0" ["RSS_YANDEX_ACTIVE"]=> string(1) "N" ["~RSS_YANDEX_ACTIVE"]=> string(1) "N" ["XML_ID"]=> string(15) "clothes_news_s1" ["~XML_ID"]=> string(15) "clothes_news_s1" ["TMP_ID"]=> string(32) "461b1136da34d79b381d324731449df0" ["~TMP_ID"]=> string(32) "461b1136da34d79b381d324731449df0" ["INDEX_ELEMENT"]=> string(1) "Y" ["~INDEX_ELEMENT"]=> string(1) "Y" ["INDEX_SECTION"]=> string(1) "N" ["~INDEX_SECTION"]=> string(1) "N" ["WORKFLOW"]=> string(1) "N" ["~WORKFLOW"]=> string(1) "N" ["BIZPROC"]=> string(1) "N" ["~BIZPROC"]=> string(1) "N" ["SECTION_CHOOSER"]=> string(1) "L" ["~SECTION_CHOOSER"]=> string(1) "L" ["LIST_MODE"]=> string(0) "" ["~LIST_MODE"]=> string(0) "" ["RIGHTS_MODE"]=> string(1) "S" ["~RIGHTS_MODE"]=> string(1) "S" ["SECTION_PROPERTY"]=> string(1) "Y" ["~SECTION_PROPERTY"]=> string(1) "Y" ["PROPERTY_INDEX"]=> string(1) "N" ["~PROPERTY_INDEX"]=> string(1) "N" ["VERSION"]=> string(1) "1" ["~VERSION"]=> string(1) "1" ["LAST_CONV_ELEMENT"]=> string(1) "0" ["~LAST_CONV_ELEMENT"]=> string(1) "0" ["SOCNET_GROUP_ID"]=> NULL ["~SOCNET_GROUP_ID"]=> NULL ["EDIT_FILE_BEFORE"]=> string(0) "" ["~EDIT_FILE_BEFORE"]=> string(0) "" ["EDIT_FILE_AFTER"]=> string(0) "" ["~EDIT_FILE_AFTER"]=> string(0) "" ["SECTIONS_NAME"]=> string(14) "Разделы" ["~SECTIONS_NAME"]=> string(14) "Разделы" ["SECTION_NAME"]=> string(12) "Раздел" ["~SECTION_NAME"]=> string(12) "Раздел" ["ELEMENTS_NAME"]=> string(14) "Новости" ["~ELEMENTS_NAME"]=> string(14) "Новости" ["ELEMENT_NAME"]=> string(14) "Элемент" ["~ELEMENT_NAME"]=> string(14) "Элемент" ["FULLTEXT_INDEX"]=> string(1) "N" ["~FULLTEXT_INDEX"]=> string(1) "N" ["EXTERNAL_ID"]=> string(15) "clothes_news_s1" ["~EXTERNAL_ID"]=> string(15) "clothes_news_s1" ["LANG_DIR"]=> string(1) "/" ["~LANG_DIR"]=> string(1) "/" ["SERVER_NAME"]=> string(9) "3dtech.by" ["~SERVER_NAME"]=> string(9) "3dtech.by" } ["SECTION"]=> array(1) { ["PATH"]=> array(0) { } } ["SECTION_URL"]=> string(0) "" ["META_TAGS"]=> array(5) { ["TITLE"]=> string(122) "3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру" ["ELEMENT_CHAIN"]=> string(122) "3D-печать ULTEM: особенности PEI, выбор ULTEM 9085 и 1010, требования к принтеру" ["BROWSER_TITLE"]=> string(102) "3D-печать ULTEM (PEI): сравнение 9085 и 1010, требования к принтеру" ["KEYWORDS"]=> string(28) "3D, печать, ULTEM, PEI" ["DESCRIPTION"]=> string(411) "3D-печать ULTEM (PEI): свойства и особенности высокотемпературного материала, отличия ULTEM 9085 и 1010, области применения. Разбираем, какую марку выбрать, какие требования предъявляются к 3D-принтеру, камере, экструдеру и режимам печати" } }
Корпус рядом с горячим узлом, воздуховод в салоне самолета или производственная оснастка для автоклава — это задачи, где пластик выбирают не по удобству печати. Деталь должна сохранять геометрию при повышенной температуре, выдерживать механические нагрузки, работу под воздействием химикатов и длительную эксплуатацию. ABS, PETG, полиамид и многие другие инженерные пластики в таких условиях упираются в предел своих возможностей. Тогда имеет смысл рассматривать ULTEM.
Содержание
- Когда обычных инженерных пластиков уже недостаточно
- Что такое ULTEM и как он связан с PEI
- За что PEI ценят инженеры
- ULTEM 9085 и 1010: в чем разница
- Что можно печатать из PEI
- Почему PEI сложно печатать на обычном 3D-принтере
- Какой 3D-принтер нужен для печати ULTEM
- Подготовка ULTEM к печати
- Настройки 3D-печати PEI
- Основные проблемы при печати PEI и как их избежать
- PEI против PEEK, PEKK и других инженерных пластиков
- Когда PEI оправдан, а когда лучше выбрать другой материал
- Как выбрать оборудование для работы с ULTEM
- Главное об ULTEM
Когда обычных инженерных пластиков уже недостаточно
ULTEM — высокоэффективный термопластичный материал семейства PEI для создания функциональных изделий. Материал применяют в авиации, автомобилестроении, медицине и других отраслях промышленности. Для стабильной 3D-печати нужен промышленный принтер с высокотемпературным экструдером, горячей платформой и активной камерой.
Что такое ULTEM и как он связан с PEI
PEI — полиэфиримид, аморфный высокопроизводительный класс термопластика. ULTEM™ — торговая марка SABIC для семейства PEI-смол. PEI обозначает класс полимеров, ULTEM — конкретное коммерческое семейство.
PEI имеет аморфную структуру, поэтому для него важнее температура стеклования и HDT, чем условная «температура плавления». Для базовой смолы 1010 Tg достигает 217 °C. У FDM-детали итоговые характеристики зависят еще и от ориентации слоев и параметров построения.
За что PEI ценят инженеры
Термостойкость
PEI сохраняет механические свойства при высокой температуре, поэтому подходит для корпусов электроники, оснастки и элементов рядом с горячими узлами. При этом температура стеклования (Tg), температура изгиба под нагрузкой (HDT) и температура длительной эксплуатации — разные показатели.
Например, для напечатанного 9085 Stratasys приводит HDT 176,9 °C при нагрузке 0,45 МПа по ASTM D648 в одной из актуальных методик испытания. Для 1010 показатель выше — около 217 °C при той же нагрузке. Эти значения хорошо показывают отличие марок, но не являются разрешенной температурой для любой детали.
Механическая прочность и жесткость
PEI обладает высокой прочностью для термопластов, но свойства FDM-детали анизотропны. Показатели при растяжении, разрыве и изгибе меняются в зависимости от ориентации слоев. Поэтому инженер должен учитывать направление механической нагрузки еще на этапе подготовки 3D-модели.
Для 9085 в опубликованных данных встречается предел прочности при растяжении порядка 69 МПа и модуль упругости около 2,1–2,5 ГПа в зависимости от метода и ориентации образца. Марка 1010 обычно жестче. Для нагруженных конструкций это плюс, но при выборе нельзя сводить сравнение только к одному числу: важны ударная вязкость, межслойная прочность и геометрия изделия.
Химическая стойкость
PEI устойчив к ряду автомобильных и авиационных жидкостей, спиртам, слабым кислотам и водным растворам. Но универсальной устойчивости к растворителям и агрессивным веществам нет: совместимость проверяют для конкретного химиката и температуры.
Огнестойкость и отраслевые требования
PEI ценят и за огнестойкость. Отдельные свойства не уникальны сами по себе; важна их комбинация. Для отдельных марок подтверждены классы воспламеняемости UL94 и авиационные стандарты и FST-требования по пламени, дымообразованию и токсичности. Особенно это важно там, где авиакосмическая отрасль и транспорт задают требования не только к механике. Для напечатанного 9085 Stratasys публикует результаты испытаний по 14 CFR 25.853, дымообразованию и токсичности.
Сертификация относится к конкретной марке, процессу и испытанному образцу. Название на катушке не делает деталь автоматически сертифицированной.
Стабильность размеров
Стабильность геометрии важна для производственной оснастки, но во время печати PEI склонен к температурным деформациям.
| Свойство | Что дает на практике | Где востребовано |
| Термостойкость | деталь сохраняет форму и жесткость при нагреве | оснастка, оборудование |
| Прочность | выдерживает механические нагрузки | корпуса, крепления, функциональные элементы |
| Химическая стойкость | подходит для контакта с частью технических жидкостей | промышленность, транспорт |
| Огнестойкость | позволяет выполнять специальные требования при подтвержденной сертификации | авиация, транспорт, электроника |
| Стабильность размеров | помогает удерживать геометрию изделия в эксплуатации | производство, измерительная и сборочная оснастка |
ULTEM 9085 и 1010: в чем разница
Это не одна рецептура. Для FDM чаще сравнивают ULTEM 9085 и 1010. Обе марки относятся к PEI, но приоритеты у них разные.
Когда выбирают 9085
Марка 9085 дает удачное соотношение прочности и веса, обладает ударной стойкостью и хорошо известна в авиационной сфере. Материал обладает отраслевой базой испытаний: Stratasys указывает соответствие ряда вариантов 9085 требованиям по воспламеняемости, дымообразованию и токсичности продуктов горения . Поэтому материал применяют для воздуховодов, корпусов, креплений и других деталей самолетов, где важны низкая масса и требования к пожарной безопасности.
У FDM-образцов плотность около 1,34 г/см³. Для конструкции это заметно ниже плотности алюминия, хотя прямую замену металла определяют расчетом, а не только весом. 9085 часто предпочтительнее, когда нужен баланс жесткости, ударной вязкости, массы и сертифицируемых свойств.
Когда выбирают 1010
1010 выбирают там, где на первом месте термостойкость, жесткость и работа в тяжелых условиях. Stratasys позиционирует его для высокопрочных производственных деталей и оснастки, в том числе для композитов. Полимер способен работать в процессах, связанных с автоклавом, поэтому подходит для изготовления форм и приспособлений под композитное производство.
Сертифицированные версии 1010 имеют документацию по NSF 51, ISO 10993 и USP Class VI. Это открывает возможности применения в пищевой сфере и медицине, например для стерилизуемых лотков и отдельных хирургических приспособлений. Но биосовместимость относится не к любой напечатанной детали из 1010: нужно проверять конкретный сертифицированный вариант материала, оборудование и процесс. Для медицинских изделий важны методы стерилизации; для квалифицированных систем описаны паровой автоклав и другие методы, включая гамма-радиацию.
Сравнение 9085 и 1010
| Параметр | 9085 | 1010 |
| Основной приоритет | прочность к весу, ударная стойкость, FST | термостойкость, жесткость, химическая стойкость |
| HDT по данным Stratasys | около 177 °C при 0,45 МПа для одной из актуальных методик | около 217 °C при 0,45 МПа |
| Поведение | более сбалансированное | более жесткое и термостойкое |
| Типичные изделия | воздуховоды, корпуса, транспортные детали | оснастка, функциональные детали, композитные формы |
| Когда выбирать | когда важны масса, ударная стойкость и авиационные требования | когда приоритетны температура, жесткость и специальные условия эксплуатации |
Что можно печатать из PEI
PEI используется для оснастки и конечных деталей; его можно использовать для изготовления корпусов и защитных элементов оборудования, воздуховодов, кронштейнов, держателей, кондукторов, монтажной оснастки, функциональных прототипов и конечных деталей мелкосерийного производства.
В аэрокосмической промышленности материал интересен для облегченных компонентов и деталей сложных форм. В автомобилестроении — для корпусов и элементов подкапотного пространства. В производстве — для шаблонов, фиксаторов, термостойких приспособлений и композитной оснастки. В пищевой и медицинской сфере применяют сертифицированные варианты, если проект действительно требует биосовместимости или контакта с продуктами.
Аддитивные технологии особенно выгодны для небольших партий и сложной внутренней геометрии. Если необходимо получить сотни тысяч одинаковых простых изделий, традиционное литье пластика может оказаться дешевле. Для единичной оснастки и мелкосерийного выпуска 3D-печать позволяет обойти изготовление пресс-формы и быстрее перейти от модели к готовой детали.
Почему PEI сложно печатать на обычном 3D-принтере
Высокая температура экструдера — лишь одно из условий. Пока сопло укладывает новый слой, предыдущие слои не должны слишком быстро остывать. Иначе возникают значительные температурные перепады, внутренние напряжения, коробление и слабое межслойное соединение.
ULTEM чувствителен и к влаге. Если филамент хранился открытым, при экструзии вода превращается в пар: появляются пузырьки, неровная поверхность, ухудшается качество и прочность. Ошибка особенно неприятна на крупной модели, когда дефект проявляется спустя несколько часов после старта.
Поэтому обычный настольный принтер не становится машиной для ULTEM после одной замены хотэнда. Требуется вся высокотемпературная система: экструдер, активно нагреваемая камера, горячая платформа, термостойкие компоненты, контролируемое охлаждение и защита электроники от перегрева.
Какой 3D-принтер нужен для печати ULTEM
Высокотемпературный экструдер
Важна не максимальная цифра в спецификации, а способность экструдера часами поддерживать рабочий режим. Для открытых филаментов PEI рекомендации часто находятся примерно в диапазоне 360–390 °C. У разных производителей составы отличаются, поэтому профиль конкретной катушки имеет приоритет. Для составов на базе 9085 и 1010 3DXTECH, например, публикует диапазоны около 365–390 и 370–390 °C соответственно.
Активная камера построения
Закрытый корпус лишь замедляет охлаждение. Активная камера нагревается до заданной температуры и поддерживает ее на протяжении всего процесса. Это особенно важно, когда печатается крупногабаритная деталь: чем больше объем построения, тем сильнее геометрия зависит от температурного градиента.
Нагреваемая платформа
Для PEI требуется высокий и равномерный нагрев стола. В рекомендациях для открытых филаментов встречаются диапазоны примерно 120–160 °C, а в отдельных системах выше. Задача платформы — удержать первый слой и снизить риск деформации, а не просто «приклеить» модель любой ценой.
Сушка филамента
Перед печатью PEI сушат по инструкции производителя. Например, для одного из открытых филаментов на основе ULTEM 1010 3DXTECH указывает 150 °C в течение четырех часов. Другой состав может требовать иного режима. После сушки катушку лучше держать в сухом боксе при длительной печати.
Оборудование и совместимость
Среди высокотемпературных решений встречаются Objectronics Vision F300, F2 Kubo, F2 Quart и Stratasys Fortus 400mc, 450mc, 900mc/F900. Сверять нужно официальную совместимость с конкретной маркой PEI. Для Stratasys поддерживаемые платформы зависят от материала и поколения оборудования.
Для другого PRO-оборудования проверяют параметры: камеру, стол, экструдер и официальные профили.
Подготовка ULTEM к печати
Сначала - сухой материал
Сушка является обязательной подготовительной операцией. Влага меняет процесс экструзии и может привести к пористости, пузырькам и снижению прочностных характеристик. После подготовки филамент не стоит надолго оставлять в помещении без контроля влажности.
Затем - платформа
Проверяют чистоту поверхности, адгезив, равномерность нагрева и первый слой. Слишком слабая адгезия приводит к отрыву углов, чрезмерная — к повреждению детали или покрытия стола после охлаждения.
И только потом - 3D-модель
Ориентацию модели выбирают по нагрузкам, а не по тому, как она красивее помещается в слайсере. Учитывают толщину стенок, направление слоев, поддержки, радиусы, переходы сечения и расположение внутренних каналов. Для функциональных деталей это напрямую влияет на механическую прочность.
Исходную 3D-модель получают через 3D-моделирование или 3D-сканирование. Сканирование дает исходную геометрию, но перед производством сетке нужна обработка файлов; инженерное моделирование оно не заменяет.
Настройки 3D-печати PEI
Универсального профиля нет. Даже два филамента на основе одной марки PEI могут требовать разных параметров из-за добавок, диаметра нити и особенностей оборудования. Ниже - не рецепт, а ориентир для оценки возможностей принтера.
| Параметр | 9085 | 1010 |
| Температура экструдера | ориентировочно 365–390 °C для ряда открытых составов | ориентировочно 370–390 °C для ряда открытых составов |
| Температура стола | около 140–160 °C | около 120–160 °C |
| Камера | активно нагреваемая; целевой режим зависит от системы | активно нагреваемая; для крупной оснастки могут требоваться очень высокие значения |
| Скорость | по профилю производителя и геометрии | по профилю производителя и геометрии |
| Высота слоя | от ~0,1 мм, зависит от сопла и задачи | от ~0,1 мм, зависит от сопла и задачи |
| Обдув | минимальный или по валидированному профилю | минимальный или по валидированному профилю |
| Сушка | обязательна по TDS конкретного филамента | обязательна по TDS конкретного филамента |
Диапазоны экструдера, стола и сушки в таблице приведены как ориентиры для открытых составов, а не как универсальный профиль ULTEM. У производителя конкретного филамента и принтера должны быть приоритетными собственные TDS и настройки.
Режим, который работает на небольшом образце, может дать брак на большой детали. Для серии параметры фиксируют после тестов.
Основные проблемы при печати PEI и как их избежать
Деталь отрывается от стола
Причина обычно в первом слое, недостаточном нагреве платформы, неподходящем адгезиве или температуре камеры. Проверять стоит всю цепочку, а не только увеличивать температуру экструдера.
Углы загибаются
Коробление возникает из-за неравномерного охлаждения и усадки. Помогают стабильная температура камеры, продуманная ориентация, отсутствие лишнего обдува и геометрия без резких массивных переходов. На крупногабаритной детали проблема выражена сильнее.
Слои плохо соединяются
Слабая связь между слоями может быть следствием низкой температуры экструзии, холодной камеры, чрезмерного охлаждения или неудачной ориентации. Послойное построение может выглядеть аккуратно, но слабая деталь разрушится при изгибе или растяжении.
На поверхности появляются пузырьки
Сначала проверяют влажность материала. Если влажный филамент шипит и пузырится, калибровка подачи не устранит причину. Катушку сушат по TDS; сухой бокс обеспечивает нужные условия во время работы.
Деталь меняет форму после печати
После извлечения из камеры могут проявиться остаточные внутренние напряжения. Для отдельных задач применяют контролируемую термическую постобработку. Режим отжига зависит от марки, размеров и цели; назначать его «по среднему рецепту» нельзя.
Если требуется высокая точность отдельных поверхностей, возможна механическая обработка: сверление, шлифование или фрезеровка. Покраска тоже возможна после подготовки поверхности и выбора совместимого покрытия.
PEI против PEEK, PEKK и других инженерных пластиков
PEI обладает своим балансом свойств, но по ряду параметров уступает PEEK. PEEK - полиэфирэфиркетон - относится к другому высокоэффективному семейству и выдерживает более экстремальные условия. Но PEEK дороже и предъявляет еще более жесткие требования к оборудованию. PEKK близок к PEEK, однако отличается химической структурой и кинетикой кристаллизации, что влияет на процесс печати.
PSU и PPSU - сульфоновые полимеры. Полифенилсульфон PPSU известен стойкостью к многократной паровой стерилизации, поэтому востребован в медицинских задачах. Для разных видов прототипов и обычных корпусов рациональнее PLA, ABS, PETG, печать нейлоном или фотополимером.
| Материал | Термостойкость | Сложность печати | Сильная сторона | Когда выбирать |
| ABS/ASA | ниже | невысокая | стоимость и доступность | обычные инженерные задачи |
| Полиамид | средняя | средняя | износостойкость и ударные нагрузки | механические детали |
| ULTEM/PEI | высокая | высокая | сочетание механики, температуры и отраслевых требований | функциональные промышленные изделия |
| PEEK | очень высокая | очень высокая | экстремальные температуры и химическая стойкость | специальные нагруженные узлы |
| PEKK | очень высокая | очень высокая | свойства PAEK и управляемая кристаллизация | высокотемпературные детали |
| PSU/PPSU | высокая | высокая | химическая и термическая стойкость | медицинские и технические задачи |
Полимеры заменяют металлы только там, где это подтверждает расчет. Алюминий и сталь имеют другой модуль упругости и поведение под нагрузкой; низкий вес PEI сам по себе не делает его универсальной заменой.
Когда PEI оправдан, а когда лучше выбрать другой материал
PEI стоит рассматривать, если изделие работает при повышенной температуре, испытывает механические или химические нагрузки, когда важны легкость конструкции, прочность и отраслевые требования. Он подходит для функциональных деталей, оснастки, прототипирования и мелкосерийного производства.
Если нужна только проверка формы или ненагруженный корпус, рациональнее ABS, PETG, полиамид или другой инженерный пластик.
Отдельный случай - массовое производство. Для больших стабильных серий литье пластмасс может быть предпочтительнее по себестоимости. Аддитивное изготовление выигрывает там, где важны небольшие партии, сложная геометрия, быстрое изменение конструкции и отсутствие дорогой формообразующей оснастки.
Как выбрать оборудование для работы с ULTEM
Начинать выбор лучше не с каталога принтеров, а с требований к детали:
- определить, нужна марка ULTEM 9085, 1010 или другой высокотемпературный полимер;
- задать размеры, геометрию, температуру эксплуатации и нагрузки;
- проверить требования производителя филамента к экструдеру, столу, камере и сушке;
- решить, нужны ли второй экструдер и материал поддержек для сложных форм;
- определить объем производства - прототип, единичная оснастка или серия;
- сверить официальную совместимость принтера с выбранным материалом и требования сертификации.
Если речь идет об авиационном, космическом, автомобильном или оборонном проекте, совпадения температур недостаточно. Для программ Airbus, Boeing и других производителей комплектующих требования задаются конкретной документацией проекта. Аналогично в медицине: сертифицированный исходный материал еще не означает автоматическую сертификацию готового изделия.
В каталоге компании 3DTech промышленные 3D-принтеры можно фильтровать по технологии FDM/FFF, производителю, области применения и другим параметрам. Среди производителей на странице представлены, в частности, F2 Innovations, Objectronics и Stratasys. Для ULTEM нужно искать не просто принтер с «высокой температурой», а систему, которая поддерживает весь технологический режим и дает повторяемый результат.
Главное об ULTEM
ULTEM выбирают не из-за класса цены: важна долговечность детали в заданных условиях. Его выбирают, когда условия эксплуатации действительно требуют термостойкости, механической прочности, химической устойчивости и стабильности размеров. 9085 сильнее ориентирован на сочетание малого веса, ударных свойств и транспортных FST-требований; 1010 - на максимальную теплостойкость, жесткость и высокотемпературную оснастку.
Качество готовых изделий зависит от всей системы: камеры, сушки, ориентации слоев и экструдера. Сначала задают требования к детали, затем выбирают материал, оборудование и профиль печати.